














Waarom moet een ultrasone lashoorn op maat gemaakt worden? En hoe lang gaat hij mee?
Waarom moet een ultrasone lashoorn op maat gemaakt worden? En hoe lang gaat hij mee?
Snel antwoord
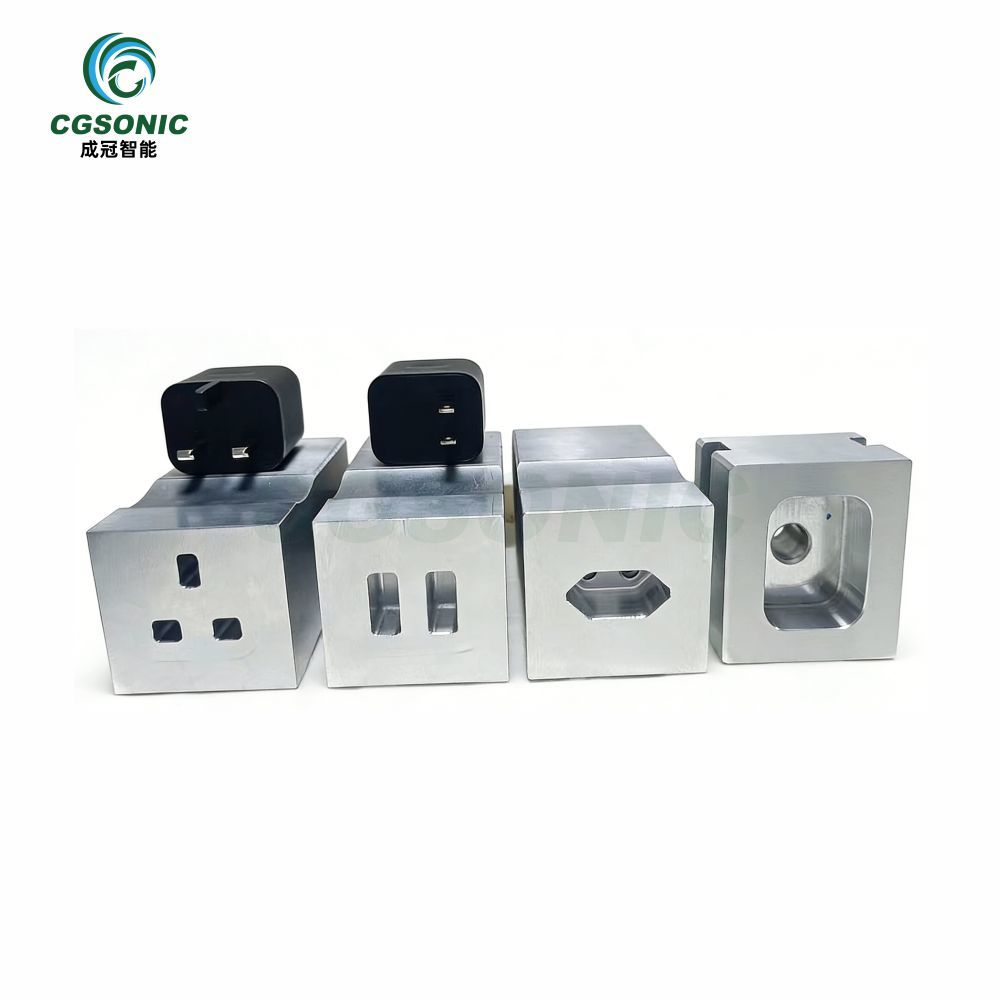
Elke ultrasone lashoorn is een afgestemde halfgolfresonator, geen standaardproduct. Hij moet op maat worden ontworpen om te passen bij de geometrie van uw product, de frequentie van de machine, de vereiste amplitude-verdeling en de montage-interface. Een hoorn moet doorgaans opnieuw worden ontworpen wanneer een nieuw product de geometrie van de laslijn, het contactoppervlak, de vereiste amplitude-verdeling, het materiaalgedrag of de montage-/interfaceomstandigheden verandert. De levensduur is afhankelijk van het materiaal en de toepassing: een hoorn van aluminiumlegering gaat doorgaans 50.000 tot 500.000 lascycli mee, een titanium hoorn 3 tot 5 keer langer en een gehard stalen hoorn voor metaallassen gaat het langst mee. De werkelijke levensduur wordt echter bepaald door het vermogensniveau, het ontwerp van het onderdeel, de koeling en het onderhoud.
Wat een ultrasone hoorn daadwerkelijk doet
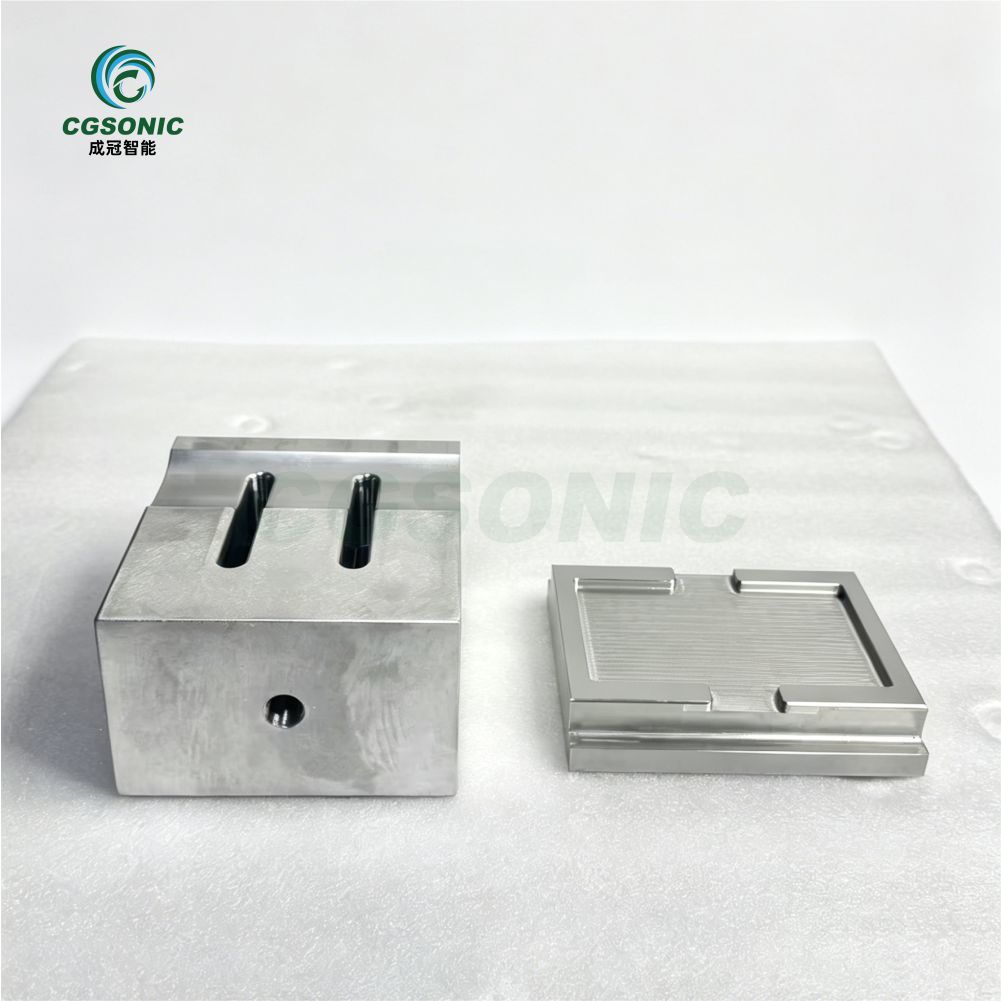
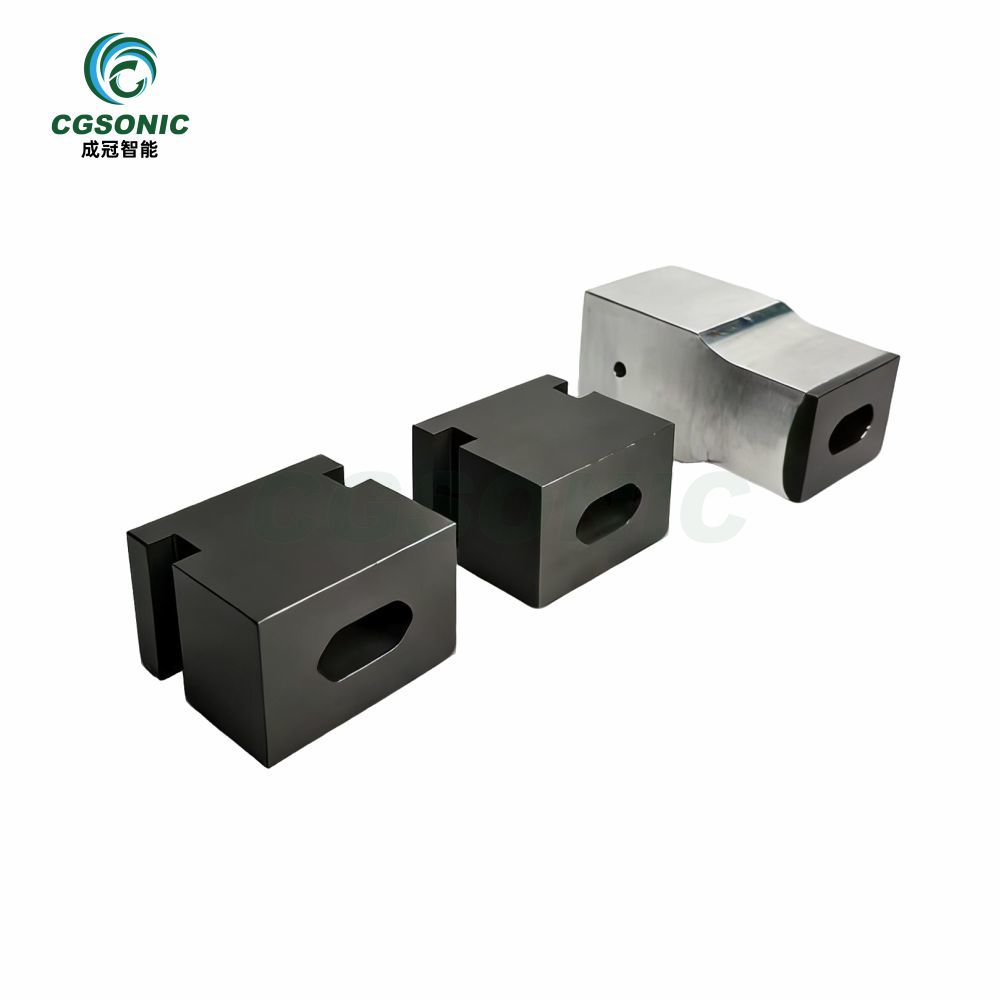
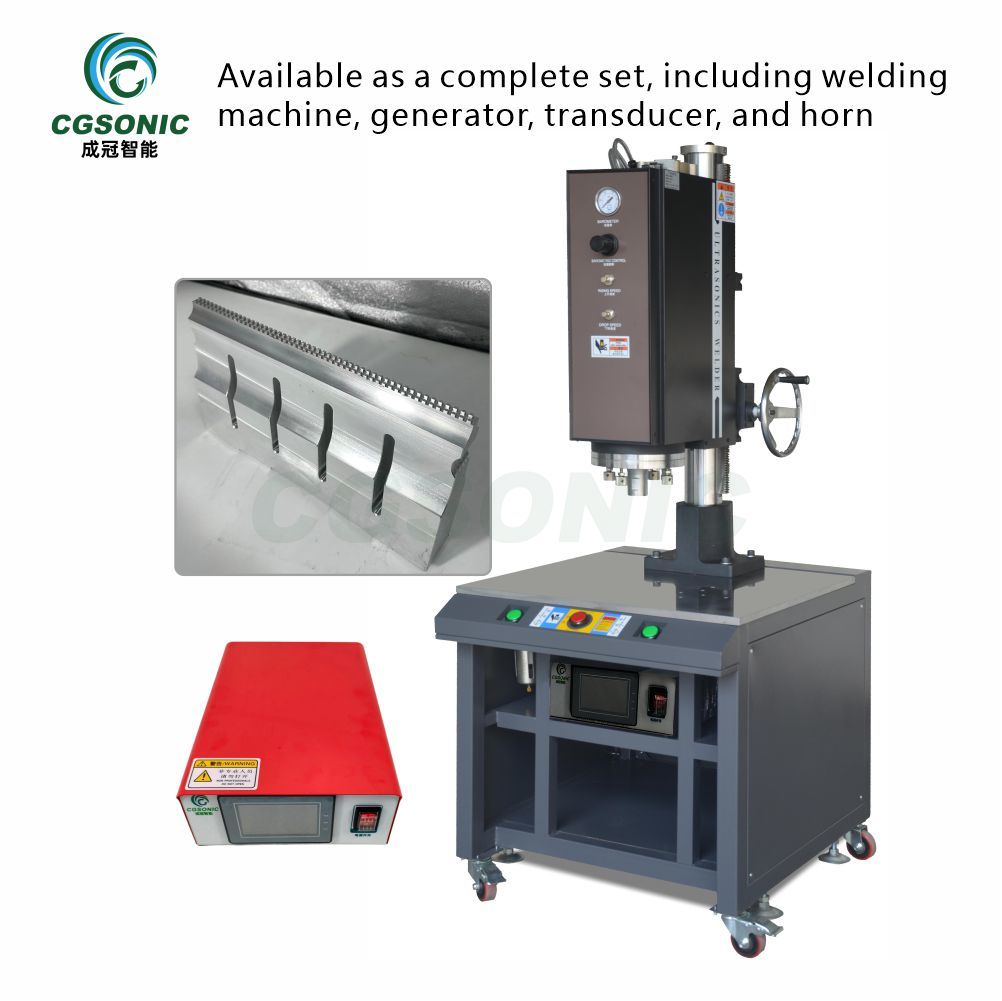
De hoorn (ook wel sonotrode genoemd) is het metalen gereedschap dat het werkstuk raakt. Het zet de mechanische trillingen die door de converter worden gegenereerd om in trillingen, versterkt deze tot de gewenste amplitude en brengt ze in een gecontroleerd patroon over op de verbinding. De reden waarom een hoorn een specifieke engineering vereist, is dat de geometrie ervan van invloed is op de resonantie, de amplitude-verdeling, de krachtoverdracht en het contact met het werkstuk.
- Het is een resonator. Een hoorn wordt zo gefabriceerd dat hij precies op de frequentie van de machine resoneert (20 / 35 / 40 kHz). Een halve golflengte te lang of te kort en hij zal niet efficiënt trillen.
- Het bepaalt de amplitude. Door sleuven, stappen en contouren wordt de amplitude gelijkmatig over het lasoppervlak verdeeld. Een hoornlas die ongelijke amplitude levert, last de ene hoek en onderlast de andere.
- Het draagt de belasting. De hoorn brengt alle laskracht over op het onderdeel, dus de geometrie ervan moet stijf genoeg zijn om buiging en vermoeiing te weerstaan.
Vijf redenen waarom elke claxon op maat gemaakt moet worden
De productgeometrie is uniek.
Het lasvlak moet de daadwerkelijke contouren, ribben en wanddikte van uw onderdeel volgen. Twee producten uit dezelfde productfamilie – een filterkap van 30 mm en een filterhuis van 90 mm – vereisen compleet verschillende lasvlakken, omdat de laslijn, de ondersteuningsstructuur en het vervormingsgedrag verschillen.
De frequentie-afstemming is vastgelegd tijdens het ontwerp.
De resonantiefrequentie van een hoorn wordt bepaald door het materiaal, de lengte en de massaverdeling. Eenmaal gefabriceerd, kan deze niet meer op de werkbank worden bijgesteld – de enige manier om de frequentie te wijzigen is door op gecontroleerde wijze materiaal te verwijderen of toe te voegen, wat op zichzelf een ontwerpstap op maat is. Daarom is elke hoorn ontworpen voor één specifieke machinefrequentie en kan deze niet worden aangepast tussen een 20 kHz- en een 40 kHz-systeem.
De amplitude moet gelijkmatig verdeeld zijn.
Een uniforme laskwaliteit betekent een uniforme amplitude op elk punt van het lasvlak. Een hoorn die ontworpen is voor een klein rond onderdeel zal een hotspot veroorzaken als deze op een lang, smal onderdeel wordt toegepast, en een hoorn die ontworpen is voor een lang onderdeel zal een klein onderdeel onvoldoende lassen. Amplitudeprofielen worden per product berekend met behulp van modale analyse en in veel werkplaatsen geverifieerd met een laservibrometer.
Interface en montagebevestiging
De hoorn wordt met een specifieke boutmaat en aanhaalmoment op de booster geschroefd. Het gewicht en het zwaartepunt moeten binnen de limieten van de machine en de bevestiging blijven. Een zwaardere hoorn vereist een sterkere steunpilaar en een excentrische hoorn zorgt voor extra koppel op de converter. Een goede aansluiting is onderdeel van het maatwerkontwerp, geen bijzaak.
Materiaal- en procesvereisten verschillen.
Voor het lassen van schurend glasvezelversterkt nylon, een cosmetische ABS-afdekking of een koperen kabelboom zijn verschillende tipmaterialen, coatings en oppervlakteafwerkingen nodig. Een gepolijste tip voor cosmetische onderdelen, een hardmetalen inzetstuk voor schurende kunststoffen en een gehard stalen tip voor metaallassen zijn afzonderlijke, op maat gemaakte ontwerpen – zelfs als de montageafmetingen identiek zijn.
Hoe lang gaat een ultrasone hoorn mee?
Er is geen eenduidig getal, omdat de hoorn een onderdeel is dat aan vermoeiing onderhevig is. Gebruik deze tabel als een richtlijn voor de planning, niet als een garantie.
| Hoornmateriaal | Gemiddelde levensduur | | Het beste voor | Notities |
| Aluminiumlegering (7075-T6) | 50.000–500.000 cycli | Kunststoffen, non-woven materialen | Lichtgewicht, goedkoop, slijt sneller |
| Titaniumlegering (Ti-6Al-4V) | 200.000–2.000.000 cycli | Krachtige, schurende onderdelen | 3–5 keer langere levensduur dan aluminium, hogere kosten |
| Gehard gereedschapsstaal | Meer dan 500.000 cycli | Metaallassen | Zwaarste, beste slijtvastheid |
| Keramische/carbide inzetstukpunt | Verschilt per coating. | Slijtagegevoelige contactpunten | Verlengt de levensduur van de tip aanzienlijk. |
Vertaal cycli naar kalendertijd met behulp van uw eigen cyclustijd. Een fabriek die 3000 laswerkzaamheden per dag uitvoert, 300 dagen per jaar, verbruikt 900.000 cycli per jaar. Een titanium lashoorn kan dus één tot twee jaar meegaan, terwijl een aluminium lashoorn in dezelfde sleuf mogelijk al binnen een jaar vervangen moet worden.
Zes factoren die de levensduur van een hoorn verkorten
- Overmatige amplitude. Het gebruik van de hoorn boven de ontwerpamplitude versnelt de slijtage van de sleuven en de basis.
- Te strak aangedraaide of te losse bout. Een verkeerd aanhaalmoment van de bout rekt de schroefdraad uit of zorgt ervoor dat de verbinding gaat schuren, en beide beschadigen de basis van de hoorn.
- Slechte uitlijning van de versterkerstapel. Een converter-booster-hoornstapel die niet coaxiaal is, belast de hoorn door buiging.
- Schurend of met glasvezels versterkt materiaal. Met nylon en soortgelijke materialen versterkt materiaal slijt het lasoppervlak snel weg.
- Onvoldoende koeling. Continu gebruik zonder luchtkoeling verhoogt de temperatuur van de hoorn, en heet aluminium verliest zijn stijfheid.
- Vallen of onzorgvuldig gebruik. Een enkele val op een harde vloer kan een hoorn van binnenuit beschadigen zonder dat er zichtbare schade is.
Vijf waarschuwingssignalen dat de claxon aan vervanging toe is
Vervang of repareer de claxon zodra u een van deze problemen constateert. Doorgaan met het gebruiken van een defecte claxon vergroot het risico dat de omvormer en de versterker beschadigd raken.
- Dalende amplitude bij dezelfde vermogensinstelling — de hoorn resoneert niet langer efficiënt.
- Zichtbare scheuren, afsplinteringen of een gecorrodeerd lasoppervlak, vooral in de buurt van sleuven.
- Een stijgend afkeurpercentage of een afnemende lassterkte zonder proceswijzigingen.
- Overbelastingsalarmen die eerder en vaker afgaan dan voorheen.
- Een frequentiemeting die is afgeweken van de afgestemde waarde die op het certificaat van de hoorn staat vermeld.
Hoe verleng je de levensduur van je hoorn?
- Het lasvlak moet volgens planning opnieuw worden bewerkt. Licht oprappen herstelt het vlakheidsvlak en verwijdert oppervlaktevermoeidheid voordat er scheuren ontstaan.
- Houd het aanhaalmoment van de tapeinden aan de specificaties en controleer dit bij elke revisie.
- Koel de stack aan de lucht tijdens zware belastingcycli en laat hem tussen lange perioden weer afkoelen tot omgevingstemperatuur.
- Controleer of de stapel coaxiaal is. Voor toepassingen waarbij rotatiebalans of dynamisch gedrag relevant is, moeten het ontwerp- en fabricageproces van de hoorn de juiste balans- en resonantiecontroles omvatten die door de toepassing worden gespecificeerd.
- Bewaar de hoorns in een gewatteerd rek. Behandel ze als beschermd materiaal om stootschade, vervuiling en vervorming van het lasvlak te voorkomen.
Aangepaste claxon versus standaard claxon
| Aspect | Aangepaste hoorn | Standaard / Standaard claxon |
| Geschikt voor het product | Exacte geometrische overeenkomst | Bij benadering. |
| Laskwaliteit | Gelijkmatige amplitude, consistente lassen | Risico op drukplekken en zwakke gewrichten |
| Levensduur | Geoptimaliseerd, langer | Korter bij niet-overeenkomende combinaties |
| Levertijd | 1-4 weken (ontwerp + bewerking) | Kant-en-klaar |
| Kosten vooraf | Hoger | Lager |
| Het beste voor Jing | Productie en kritieke onderdelen | Proeven en ruwe prototypes |
Veelgestelde vragen
Vraag 1: Kan ik een standaardclaxon gebruiken voor een nieuw product om tijd te besparen?
A1: Alleen voor grove haalbaarheidstests. Een standaard hoorn sluit zelden perfect aan op uw lasnaad, dus de resultaten zullen niet representatief zijn voor wat een productiehoorn kan bereiken. Kwalificeer een product of stel procesparameters nooit in op een standaard hoorn.
Vraag 2: Hoe vaak moet ik een ultrasone hoorn inspecteren?
A2: Voer bij elke ploegwissel een visuele inspectie uit en controleer de amplitude. Herhaal de frequentie maandelijks. Bij zwaarbelaste productielijnen moet het lasvlak elke 100.000 tot 300.000 cycli opnieuw worden gelast, afhankelijk van het materiaal.
Vraag 3: Waarom verliest een hoorn na verloop van tijd aan amplitude?
A3: Vermoeidheidsscheuren en slijtage van het oppervlak verminderen het vermogen van de hoorn om te resoneren bij de ontwerpamplitude. Een gebarsten gleuf of een door werkvervorming aangetaste basis is meestal de oorzaak. Het herstellen van het oppervlak of het opnieuw stemmen kan dit verhelpen; een scheur betekent vervanging.
Vraag 4: Heeft het gewicht van de hoorn invloed op de lasprestaties?
A4: Ja. De massa van de hoorn is een van de beperkingen in het mechanisch ontwerp. De machineconstructie, de capaciteit van de actuator en de gereedschapsondersteuning moeten worden gecontroleerd ten opzichte van de complete bewegende assemblage. De kolom kan de neerwaartse beweging van de machine vertragen. Gewicht is een van de ontwerpbeperkingen, daarom worden titanium hoorns gebruikt waar de verhouding tussen stijfheid en gewicht belangrijk is.
Neem contact met ons op
Als u een op maat gemaakte hoorn nodig heeft voor een specifiek onderdeel, stuur ons dan uw producttekeningen, materiaalspecificaties en gewenste levertijd. Onze ingenieurs kunnen een modale analyse uitvoeren, het hoornmateriaal en de geometrie voorstellen en een prototypehoorn met een frequentietestcertificaat leveren.