














Hoe kies je de juiste ultrasone lasapparatuur: een stappenplan in 7 stappen en een checklist met veelvoorkomende valkuilen (editie 2026)
Over dit artikel
Samengesteld door Li Yong, een procesingenieur voor ultrasoon lassen bijShenzhen Chengguan IIntelligent Ultrasonic Equipment Co., Ltd. heeft 22 jaar ervaring in het inbedrijfstellen van productielijnen en het verbeteren van de opbrengst. Het bedrijf heeft meer dan 10.000 lasprojecten afgerond, waarbij meer dan 100.000 producten zijn gelast. De inhoud van dit artikel is gebaseerd op praktijkvoorbeelden uit de productie en parametervalidatie.
Inhoudsopgave
- Controleer de te lassen materialen — dit is de belangrijkste factor bij de selectie.
- Kies de juiste werkfrequentie: 20 kHz / 35 kHz / 40 kHz
- Stem het vermogen af op het lasgebied — voorkom koude lassen en overmatige lassen.
- Kies het machinetype op basis van het productievolume: pneumatisch / servo / op maat gemaakt.
- Focus op de kernfuncties van de generator: het brein van de machine.
- Hoorn en gereedschapsarmaturen — wat uiteindelijk de laskwaliteit bepaalt
- Beoordeel de financiële draagkracht van de leverancier en de service na verkoop.
- Stroomschema voor selectiebeslissingen
- Snel naslagoverzicht van apparatuurvergelijkingen
- Veelvoorkomende selectiefouten en valkuilen op de checklist
- Veelgestelde vragen (FAQ)
- Samenvatting
Kiezen ultrasoon lassen De keuze van de apparatuur is een van de meest cruciale beslissingen die een kunststofproducent neemt voordat een productielijn in gebruik wordt genomen. Een goede keuze leidt tot een stabiele lijn, een hoge opbrengst en lage onderhoudskosten. Een slechte keuze daarentegen leidt tot koude lassen, overmatige lassen en frequente storingen – de verliezen door stilstand wegen dan veel zwaarder dan het prijsverschil tussen de machines.
Deze handleiding verdeelt het selectieproces in 7 kernstappen, van materiaalbevestiging tot leveranciersevaluatie. Het legt de beslissingslogica en de aandachtspunten in elke fase uit en sluit af met een stroomschema voor de selectiebeslissing en een snel naslagwerk voor apparatuurvergelijkingen, zodat u de juiste keuze kunt maken vóór de aankoop.
1. Controleer de te lassen materialen — dit is de belangrijkste factor bij de selectie.
Het materiaal is de eerste factor bij de selectie. Verschillende kunststoffen verschillen sterk in smeltpunt, elasticiteitsmodulus en thermische geleidbaarheid, wat direct bepalend is voor de frequentie, het vermogen en het ontwerp van de hoorn die de apparatuur nodig heeft.
Belangrijke beslissingspunten
- Bepaal het te lassen materiaal: harde kunststoffen zoals ABS en PC vereisen een hogere energie-output; zachte kunststoffen zoals PP en PE vereisen minder energie, maar een nauwkeurigere amplitudecontrole.
- Controleer de kwaliteitseisen voor de las: moet de lassterkte voldoen aan de normen voor trekproeven? Is afdichting vereist (luchtdicht/waterdicht)? Moet het oppervlak vrij zijn van druksporen, brandplekken en bramen?
- Bepaal of er verschillende materialen worden verbonden: de smeltpunten van de twee materialen moeten binnen 20 °C van elkaar liggen, anders is een betrouwbare verbinding moeilijk te realiseren. Sommige combinaties (bijvoorbeeld PTFE met een willekeurig plastic) zijn vrijwel onmogelijk ultrasoon te lassen.
| Materiaal | Lasmoeilijkheid | Energie nodig | Notities |
| ABS | Laag | Medium | Het makkelijkst te lassen; zeer veelzijdig |
| PC (polycarbonaat) | Medium | Hoog | Hoog smeltpunt; vereist veel vermogen. |
| PS (polystyreen) | Laag | Laag | Gemakkelijk te lassen, maar gevoelig voor brosse scheuren. |
| PP (polypropyleen) | Hoog | Laag tot gemiddeld | Zeer elastisch; vereist een hoge frequentie en een kleine amplitude. |
| PE (polyethyleen) | Hoog | Laag tot gemiddeld | Laag smeltpunt maar slechte warmtegeleiding |
| PA (nylon) | Middelmatig tot hoog | Hoog | Sterk hygroscopisch; droog het materiaal vóór het lassen. |
| POM (acetaal) | Medium | Middelmatig tot hoog | Zeer stijf; vereist een nauwkeurige amplitude. |
| PMMA (acryl) | Medium | Medium | Cosmetische onderdelen moeten worden beschermd tegen luchtbellen. |
| PTFE (Teflon) | Uiterst moeilijk | - | Vrijwel onmogelijk om ultrasoon te lassen. |
Tip: als u niet zeker weet of een materiaal lasbaar is, is het opsturen van proefstukken voor een gratis lasproef de voordeligste manier om erachter te komen. Elke gerenommeerde leverancier zou deze service moeten aanbieden.
2. Kies de juiste werkfrequentie: 20 kHz / 35 kHz / 40 kHz
De frequentie bepaalt direct de trillingsprestaties. Ultrasone lasapparatuur is doorgaans verkrijgbaar in drie frequentiebereiken: 20 kHz, 35 kHz en 40 kHz, elk met een eigen optimaal bereik.
| Frequentie | Amplitude-eigenschappen | Geschikte producten | Voordelen | Beperkingen |
| 20 kHz | Grote amplitude, hoge energie | Middelgrote tot grote kunststof onderdelen, dikwandige producten, auto-onderdelen, behuizingen voor huishoudelijke apparaten | Meest veelzijdig; de meest gangbare machines op de markt; onderdelen zijn gemakkelijk verkrijgbaar. | Gevoelig voor overlassen en drukschade aan delicate kleine onderdelen |
| 35 kHz | Gemiddelde amplitude | Middelgrote cosmetische onderdelen, elektronische accessoires, medische apparaten | Combineert kracht en precisie; vermindert cosmetische schade. | Minder machineopties dan 20 kHz |
| 40 kHz | Kleine amplitude, fijn en nauwkeurig. | Kleine, dunwandige onderdelen, precisie-elektronica, microsensoren, cosmetische verpakkingen | Minder brandschade en drukvlekken; fijnere laspunten | Beperkte energie; niet geschikt voor grote onderdelen. |
Vuistregel: kies een lage frequentie (20 kHz) voor grote onderdelen en een hoge frequentie (35 kHz/40 kHz) voor fijne, kleine onderdelen. Als uw productafmetingen sterk variëren, overweeg dan apparatuur met twee frequenties of meerdere machines met verschillende frequenties.
3. Stem het vermogen af op het lasgebied — voorkom koude lassen en overmatige lassen.
Een verkeerde vermogensinstelling is een van de meest voorkomende selectiefouten. Te weinig vermogen veroorzaakt koude lassen; te veel vermogen leidt tot overlassen en brandplekken. Beide leiden tot defecten in de productieserie.
| Grootte van het lasgebied | Aanbevolen vermogen | Typische toepassingen |
| Binnen 50 mm | 800–1200W | Kleine elektronica-behuizingen, sensorverpakkingen, speelgoedonderdelen |
| 50–100 mm | 1200–1500W | Autosensoren, laadbakbehuizingen, accudeksels |
| 100–150 mm | 1500–2600W | Behuizingen voor huishoudelijke apparaten, medische apparaten, auto-interieuronderdelen |
| Boven de 150 mm | 2600–3000W+ | Autobumpers, grote watertanks, industriële containers |
Tip: houd bij continue serieproductie een vermogensmarge van 20% aan. Draaien op vol vermogen kan leiden tot alarmen voor overbelasting van de generator en verkort de levensduur van componenten. Kies bijvoorbeeld voor een onderdeel met een lasoppervlak van 120 mm een machine van 2000 W in plaats van een machine van amper 1500 W.
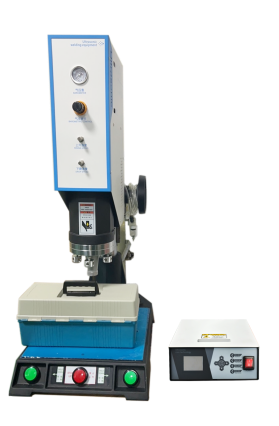
4. Kies het machinetype op basis van het productievolume: pneumatisch / servo / op maat gemaakt.
De productiebatchgrootte bepaalt direct of u voor een standaard pneumatische machine of een servoprecisiemachine moet kiezen – en het budgetverschil is aanzienlijk.
| Machinetype | Aandrijfmethode | Precisie | Geschikte scenario's | Prijsklasse |
| Tafelmodel pneumatische ultrasone lasmachine | Cilinderaangedreven | ±0,05 mm | Prototypes in kleine series, proefproducties, R&D-validatie | Laag |
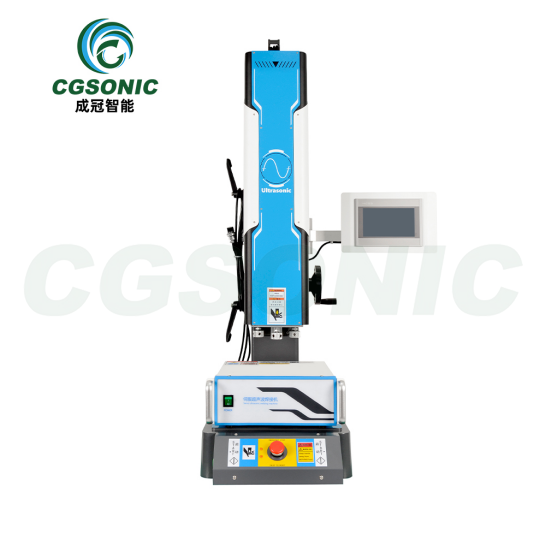
| Servo-ultrasoon lasapparaat | servomotor-aangedreven | ±0,01 mm | Productie op grote schaal, producten met strenge kwaliteitseisen. | Middelmatig tot hoog |
| Op maat gemaakt geïntegreerd ultrasoon systeem | Op maat gemaakt | Ontworpen volgens de vereisten. | Geautomatiseerde lijnen, gelijktijdig lassen op meerdere stations | Hoog (prijs per project) |
Belangrijkste verschillen
- Pneumatisch type: drukt op de cilinder. Eenvoudige constructie, gemakkelijk te bedienen, lage onderhoudskosten. De lasdiepte wordt echter beïnvloed door schommelingen in de luchtdruk, waardoor de consistentie beperkt is. Geschikt voor jaarlijkse volumes onder de 50.000 stuks.
- Servotype: een servomotor regelt nauwkeurig de neerwaartse slagafstand en -snelheid, waardoor een lasdiepteprecisie van 0,01 mm wordt bereikt. Het ondersteunt meertraps lasprofielen (snelle aanloop → langzame druk → vasthouden → geleidelijke loslating) en levert een uitstekende consistentie — geschikt voor jaarlijkse volumes van meer dan 100.000 stuks of strenge kwaliteitseisen (medische apparaten, auto-onderdelen, enz.).
- Op maat gemaakte geïntegreerde uitvoering: integreert de ultrasone lasmodule in een geautomatiseerde productielijn, in combinatie met robots, draaitafels en visuele inspectie voor volledig automatische productie. Geschikt voor grootschalige productie met een jaarvolume van meer dan 500.000 stuks.
Tip: ga niet blindelings achter de duurste machines aan. Een pneumatische machine is perfect geschikt voor eenvoudige producten met een lage productievolume — de aanschaf van servomachines zorgt alleen maar voor extra budgetdruk en complexer onderhoud. Omgekeerd leidt het gebruik van een pneumatische machine voor precisieproducten met een hoog productievolume tot een instabiele opbrengst, en wegen de verliezen door stilstand ruimschoots op tegen het prijsverschil.
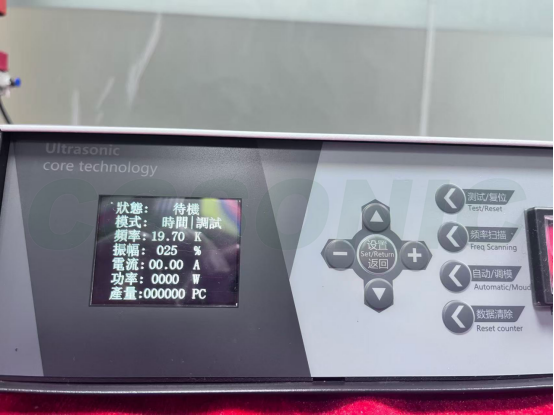
5. Concentreer u op de kernfuncties van de generator: het brein van de machine.
De generator is het brein van een ultrasoon lasapparaat: hij zet netspanning om in een hoogfrequent elektrisch signaal om de transducer aan te drijven. Het prestatieverschil tussen nieuwe en oude generatoren is groot en bepaalt direct de lasstabiliteit.
Functies van de generator die u moet controleren voordat u deze koopt.
- Automatische frequentievolging (digitale generator): vergrendelt automatisch op de resonantiefrequentie van de transducer, waardoor de prestaties stabiel blijven gedurende langere productieruns. Oudere analoge units vereisen handmatige afstelling, vertonen afwijkingen tijdens de productie en leveren een wisselvallige laskwaliteit.
- Meerdere lasmodi:
- Tijdmodus: stopt op een vooraf ingestelde tijd — geschikt voor routinematige producten met stabiele materialen.
- Energiemodus: stopt bij een vooraf ingestelde energie — compenseert voor variaties in materiaalbatches en stabiliseert de opbrengst.
- Dieptemodus: stopt bij een vooraf ingestelde lasdiepte — geschikt voor producten met zeer nauwe maateisen.
- Opslag van parameterrecepten: parameters voor verschillende producten worden afzonderlijk opgeslagen en met één druk op de knop opgeroepen bij het wisselen van producten, waardoor herhaaldelijk afstellen wordt voorkomen. Kies een machine die minimaal 10 recepten kan opslaan.
- Overbelastingsalarm en -beveiliging: schakelt de machine automatisch uit en beschermt deze wanneer er een lasfout optreedt (de lashoorn raakt het opspanmechanisme, er ontbreekt materiaal, enz.), waardoor schade aan de lashoorn en transducer wordt voorkomen.
- Uitvoer van lasgegevens: hoogwaardige generatoren kunnen energie-, tijd- en dieptegegevens voor elke las uitvoeren, waardoor MES-integratie voor kwaliteitsborging mogelijk is.
Tip: vermijd oude analoge generatoren ten zeerste. Ze zijn weliswaar 20-30% goedkoper, maar ze hebben een slechte ruisimmuniteit, vertonen vaak parameterafwijkingen en bieden geen traceerbaarheid van de gegevens. Bij massaproductie wegen de verliezen door onstabiel lassen veel zwaarder dan het prijsverschil.
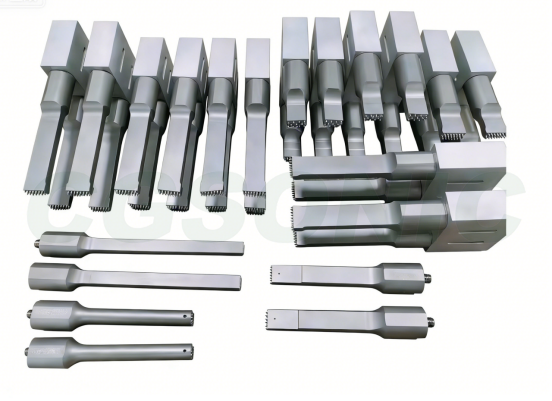
6. Hoorn en gereedschapsarmaturen — wat uiteindelijk de laskwaliteit bepaalt
Zelfs de beste hoofdeenheid kan geen goede onderdelen produceren zonder een goede sonotrode en bijbehorende mallen. De sonotrode en mallen worden vaak over het hoofd gezien bij de selectie, terwijl ze een enorme invloed hebben op de laskwaliteit.
Vergelijking van hoornmaterialen
| Materiaal | Levensduur van de dienst | Prijs | Geschikte scenario's |
| Aluminiumlegering | Gemiddeld (100.000–300.000 cycli) | Laag | Kleine tot middelgrote series, prototypes |
| Titaanlegering | Lang (500.000–1.000.000+ cycli) | Middelmatig tot hoog | Continue productie op grote schaal, hoge eisen aan vermoeiingssterkte |
| Gelegeerd staal | Lang | Medium | Speciale toepassingen met hoge slijtage, maar zwaar en moeilijk te bewerken. |
Hoorn- en armatuurselectiepunten
- Onregelmatige producten vereisen meestal op maat gemaakte hoorns en positioneringsarmaturen: standaardhoorns zijn alleen geschikt voor vlakke, regelmatige lasvlakken; gebogen, getrapte of meerpuntsproducten moeten op maat worden ontworpen. Controleer vóór aankoop of de leverancier hoorns op maat kan leveren.
- Voor continue productie in grote volumes kunt u het beste eerst titanium hoorns kiezen: de vermoeiingslevensduur van titanium is 3 tot 5 keer langer dan die van aluminium, dus hoewel de prijs per stuk hoger is, zijn de kosten per onderdeel lager en wordt de stilstandtijd voor het vervangen van de hoorns verminderd.
- De precisie van de opspaninrichting (nest) is net zo belangrijk: de nauwkeurigheid van de positionering van de nest heeft direct invloed op de uitlijning van de las. CNC-gefreesde nesten worden aanbevolen, in combinatie met positioneringspinnen of vacuümklemmen voor het vastzetten van het werkstuk.
- Hoornontwerp en frequentieaanpassing: een hoorn van 20 kHz is vrij groot (ongeveer 130-250 mm totale lengte), terwijl een hoorn van 40 kHz kleiner is (ongeveer 50-90 mm); het ontwerp moet een resonantieprecisie van een halve golflengte garanderen.
Tip: controleer vóór aankoop of de leverancier op basis van uw producttekeningen aangepaste hoorns en bevestigingsonderdelen kan ontwerpen, en vraag om het eindige-elementenanalyse (FEA)-rapport van de hoorn om de resonantiefrequentie en de uniformiteit van de amplitude-verdeling te controleren.
7. Evalueer de sterkte van de leverancier en de service na verkoop.
Goedkope apparatuur bespaart geld vooraf, maar is bij massaproductie vaak defect, wat leidt tot productieverlies door stilstand. De evaluatie van leveranciers is de laatste stap in het selectieproces – en de plek waar je het gemakkelijkst in de valkuil trapt.
Checklist voor leveranciersbeoordeling
| Evaluatie-item | Kernvraag | Kwalificatienorm |
| Prototypering in de pre-salesfase | Kunt u voorbeelden van lasproeven leveren? | Gratis of voordelige prototyping met een testrapport. |
| Garantieperiode | Hoe lang is de garantie op de kernonderdelen (generator, transducer)? | ≥12 maanden, inclusief reparaties op locatie |
| Onderdelenlevering | Wat is de levertijd voor verbruiksartikelen zoals hoorns en transducers? | Standaardonderdelen ≤7 dagen; maatwerkonderdelen ≤15 dagen |
| Technische ondersteuning | Is er online begeleiding beschikbaar voor de inbedrijfstelling? Wordt er training op locatie aangeboden? | 24/7 online + gratis bezoeken op locatie in het eerste jaar |
| Maatwerkontwikkeling | Wordt maatwerkontwikkeling ondersteund voor niet-standaard projecten? | Een intern ontwerpteam dat oplossingsgerichte tekeningen kan produceren. |
| Ervaring in de branche | Zijn er succesverhalen in dezelfde branche? | Referenties van klanten of bezoeken op locatie mogelijk. |
| Certificeringen | Beschikt de apparatuur over CE-/ISO-certificering? | CE-certificering is verplicht voor geëxporteerde producten. |
Tip: vergelijk minstens 3 leveranciers en vraag van elk een prototype-testrapport aan voordat u een beslissing neemt. Vergelijk nooit alleen de prijs – een paar duizend yuan besparing op de machine kan tenietgedaan worden door een productiestop die tienduizenden kost.
Stroomschema voor selectiebeslissingen
Bevestig de lasmaterialen en kwaliteitseisen.
→
Bepaal of het materiaal ultrasoon gelast kan worden.
→
Selecteer de frequentie op basis van de productgrootte.
→
Selecteer het vermogen op basis van het lasoppervlak.
→
Selecteer het machinetype op basis van het productievolume.
→
Controleer de generatorfuncties
→
Bevestig de claxon en de bevestigingsmaterialen.
→
Evalueer leveranciers
→
Plaats de bestelling
Volg dit stappenplan nauwkeurig — elke stap heeft duidelijke beslissingscriteria, zodat er niets belangrijks over het hoofd wordt gezien.
| Selectiedimensie | Basisconfiguratie | Standaardconfiguratie | Hoogwaardige configuratie |
| Frequentie | 20 kHz | 20 kHz / 35 kHz | 20 kHz + 40 kHz dubbele frequentie |
| Stroom | 800–1200W | 1500–2600W | 3000W+ (met marge) |
| Aandrijfmethode | Pneumatisch | Pneumatisch / Servo | Servo (meertrapsprofielen) |
| Generator | Digitale frequentietracking | Digitale tracking + meerdere modi | Digitale + data-uitvoer + MES-integratie |
| Hoornmateriaal | Aluminiumlegering | Titaanlegering | Titaniumlegering + FEA-geoptimaliseerd ontwerp |
| armatuur | Standaard nest | CNC-gefreesd nest | Vacuümbevestiging + visuele positionering |
| Toepasselijk volume |
| 50.000–500.000 stuks per jaar | >500.000 stuks/jaar |
| Budgetreferentie | Laag | Medium | Hoog |
Veelvoorkomende selectiefouten en valkuilen op de checklist
Fout 1: Alleen prijzen vergelijken, zonder lasproeven op fysieke monsters.
Zelfs met identieke specificaties kunnen de daadwerkelijke lasresultaten van apparatuur van verschillende leveranciers sterk verschillen. Cijfers op een specificatieblad kunnen de validatie door een echt prototype niet vervangen. De juiste aanpak: vraag minstens drie leveranciers om lastests uit te voeren op uw daadwerkelijke monsters en vergelijk de lassterkte, het uiterlijk en de opbrengst.
Fout 2: Te veel bezuinigen en kiezen voor apparatuur met te weinig vermogen.
Onvoldoende vermogen leidt tot aanhoudende koudlasfouten en een hardnekkig hoog afvalpercentage. De paar duizend yuan die op de machine worden bespaard, kunnen binnen een maand alweer teniet worden gedaan door de afvalkosten. De juiste aanpak: stem het vermogen af op het lasoppervlak en houd een marge van 20% aan.
Fout 3: Alleen focussen op de prijs van de hoofdmachine en de kwaliteit van de hoorn en de armatuur negeren.
De hoorns en hulpstukken bepalen de uiteindelijke laskwaliteit. Een hoorn van slechte kwaliteit heeft een ongelijkmatige amplitude-verdeling, wat leidt tot plaatselijke overlassen en plaatselijke koude lassen. De juiste aanpak: neem de kosten voor de hoorn en hulpstukken op in het totale budget en eis een FEA-rapport (Finite Element Analysis) van de leverancier voor de hoorn.
Fout 4: Blindelings dure servomachines kopen voor eenvoudige producten met een lage productieomvang.
Servomachines zijn nauwkeurig, maar voor eenvoudige producten is die precisie overbodig. Het extra budget kan beter besteed worden aan een betere servokop of reserveonderdelen. De juiste aanpak: kies het type machine dat past bij uw volume- en kwaliteitseisen en betaal niet voor ongebruikte mogelijkheden.
Fout 5: De aftersales-capaciteit van de leverancier niet evalueren — er is niemand om de machine te repareren als deze defect raakt.
Bij massaproductie kan elk uur stilstand duizenden yuan kosten. Als de leverancier niet snel onderdelen of technische ondersteuning kan leveren, lopen de verliezen steeds verder op. De juiste aanpak: bevestig de garantievoorwaarden, levertijden van onderdelen en reactietijden van de technische ondersteuning voordat u tekent.
Veelgestelde vragen (FAQ)
Vraag 1: Wat is het verschil tussen ultrasone lasmachines van 20 kHz en 40 kHz?
Een machine van 20 kHz levert een hoge trillingsenergie, geschikt voor middelgrote tot grote kunststof onderdelen en dikwandige producten – dit is de meest gangbare machine op de markt. Een machine van 40 kHz heeft een lagere amplitude, geschikt voor kleine, dunwandige onderdelen, cosmetische onderdelen en elektronische accessoires, waardoor brandschade en drukplekken worden verminderd. Kortom: lage frequentie voor grote onderdelen, hoge frequentie voor fijne, kleine onderdelen.
Vraag 2: Hoe kies ik het juiste vermogen voor ultrasoon lassen?
Kies 800–1200 W voor lasoppervlakken tot 50 mm, 1500–2600 W voor middelgrote kunststofproducten en 3000 W of meer voor grote, complexe werkstukken. Houd bij continue serieproductie een vermogensmarge van 20% aan om alarmen voor overbelasting van de generator te voorkomen.
Vraag 3: Wat is het verschil tussen servo- en pneumatische ultrasone lasapparaten?
Een pneumatisch lasapparaat wordt aangedreven door een cilinder: eenvoudig te bedienen en kosteneffectief, geschikt voor prototypes in kleine series en proefproducties. Een servolasapparaat regelt de lasdiepte met een servomotor, waardoor een precisie van 0,01 mm met uitstekende consistentie wordt bereikt — geschikt voor massaproductie en producten met strenge kwaliteitseisen.
Vraag 4: Welk materiaal is het meest geschikt voor ultrasone hoorns?
Hoorns van aluminiumlegering zijn kosteneffectief en geschikt voor kleine tot middelgrote series; hoorns van titaniumlegering hebben een 3 tot 5 keer langere levensduur dan aluminium en zijn geschikt voor continue productie in grote volumes; hoorns van gelegeerd staal zijn slijtvast maar zwaar en geschikt voor speciale toepassingen met hoge slijtage. Controleer vóór aankoop of de leverancier hoorns kan produceren op basis van uw producttekeningen.
Vraag 5: Moet ik een proeflassing uitvoeren voordat ik ultrasoon lasapparatuur koop?
Sterk aanbevolen. Lasresultaten variëren sterk afhankelijk van het materiaal en de constructie, en specificaties alleen geven geen garantie voor het uiteindelijke lasresultaat. Betrouwbare leveranciers bieden doorgaans gratis of goedkope proeflassen aan; plaats de definitieve bestelling pas nadat het prototype de test heeft doorstaan.
Vraag 6: Wat is het verschil tussen digitale en analoge generatoren?
Een digitale auto-tracking generator vergrendelt automatisch op de resonantiefrequentie van de transducer en blijft stabiel gedurende lange lassen; hij ondersteunt lasmodi op basis van tijd, energie en diepte en kan parameterrecepten opslaan. Analoge generatoren hebben een slechte ruisimmuniteit, vertonen gemakkelijk drift tijdens de productie en leveren een wisselvallige laskwaliteit – ze worden geleidelijk uitgefaseerd.
Vraag 7: Welke kunststoffen zijn niet geschikt voor ultrasoon lassen?
Zachte kunststoffen zoals PP en PE kunnen worden gelast, maar ze vereisen weinig energie en zijn moeilijk te lassen; materialen zoals PTFE (Teflon) zijn vrijwel onmogelijk ultrasoon te lassen; controleer bij het lassen van ongelijke materialen of de smeltpunten binnen 20 °C van elkaar liggen, anders is een betrouwbare verbinding moeilijk te verkrijgen. Bij twijfel is het opsturen van monsters voor een prototypetest de veiligste aanpak.
Samenvatting
Er bestaat geen universeel perfecte ultrasone lasmachine – alleen de machine die bij uw product past. Begin met de selectie op basis van het materiaal: bepaal of het lasbaar is en wat de kwaliteitseisen zijn. Kies vervolgens de frequentie op basis van de productgrootte, het vermogen op basis van het te lassen oppervlak en het machinetype op basis van het productievolume. Bekijk daarna de functies van de generator en de mogelijkheden voor aangepaste hoorns/armaturen. Controleer ten slotte de leverancier door middel van prototypetests.
- Kernprincipe: specificatiebladen zijn slechts een referentiepunt — fysieke prototypetests geven de waarheid weer. Voer een volledige proeflasvalidatie uit voordat u de formele bestelling plaatst, zodat u zeker weet dat de machine consistent gekwalificeerde producten kan produceren.