














Complete handleiding voor het instellen van ultrasoonlasparameters: 14 belangrijke parameters uitgelegd (praktische versie voor ingenieurs)
Complete handleiding voor het instellen van ultrasoonlasparameters: 14 belangrijke parameters uitgelegd (praktische versie voor ingenieurs)
Dit artikel is samengesteld door Li Yong, een procesingenieur voor ultrasoon lassen bij Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Hij heeft 22 jaar ervaring in het debuggen en optimaliseren van productielijnen en heeft meer dan 10.000 lasprojecten afgerond, waarbij meer dan 100.000 producten zijn gelast. De inhoud van dit artikel is gebaseerd op praktijkvoorbeelden uit de productie en parameterverificatie.
Inhoudsopgave
- Lasdruk
- Vertragingstijd 1 (opstartwachttijd)
- Lastijd
- Houddruk (uithardingstijd)
- amplitude
- Selectie van de lasmodus (tijd/energie/diepte)
- daalsnelheid
- Machine afdalingsbuffer
- Activerende druk
- Vertragingstijd twee (voordrukvertraging)
- Secundaire vibratietijd (voor het reinigen van de laskop)
- Fijnafstelling van de beweging van de machine
- Kalibratie op machineniveau
- Totale machineslag
- Snel naslagtabel met 14 parameters
- Beslissingsboom voor parameteroptimalisatie
- Veelgestelde vragen (FAQ)
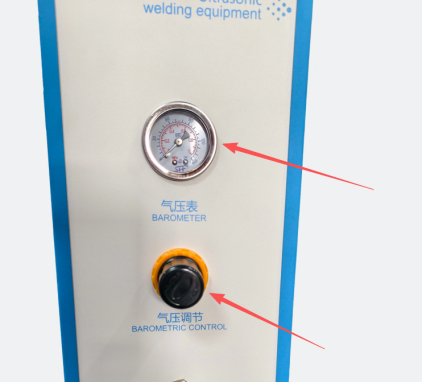
I. Lasdruk
effect
De lasdruk is essentieel voor het verbinden van kunststoffen, omdat deze de dichtheid van het contact tussen de laskop en het product bepaalt en direct van invloed is op de effectieve overdracht van trillingsenergie naar de las.
Invloed
- Onvoldoende druk De boven- en onderdelen sluiten niet goed op elkaar aan, waardoor trillingsenergie slecht wordt overgedragen en onvolledige lassen en onvoldoende lassterkte gemakkelijk kunnen ontstaan.
- Overmatige druk Het plastic wordt met kracht samengeperst, wat leidt tot overlassen, bramen en beschadiging en vervorming van het product.
suggestie
- Voor gewone kunststofonderdelen is een gemiddelde druk aan te raden; voor dunwandige en buitenonderdelen moet de druk dienovereenkomstig worden verlaagd; en voor harde materialen kan de druk dienovereenkomstig worden verhoogd.
Stappenplan voor het oplossen van problemen: Verhoog de druk geleidelijk van laag naar hoog totdat u de druk vindt waarbij het product stevig vastzit. Ga niet voor de aanpak "hoe strakker, hoe beter".
II. Vertragingstijd 1 (opstartwachttijd)
effect
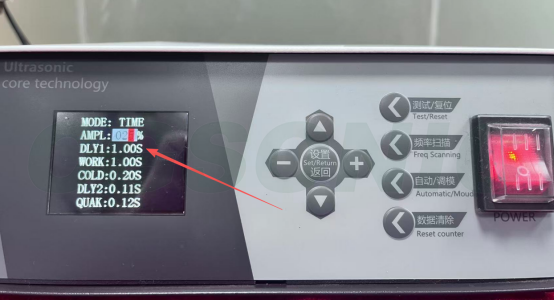
De wachttijd tussen het indrukken van de startknop en het moment dat de laskop begint te dalen en ultrasone golven uitzendt, geeft de operator de tijd om te controleren of het product op de juiste plaats zit.
Invloed
- Een te korte vertraging Als het product wordt gestart voordat het correct is geplaatst, kan dit leiden tot beknelling van de hand of verschuiving van het product, wat een veiligheidsrisico vormt.
- Buitensporige vertragingen De productiecyclusduur verkorten en de capaciteitsefficiëntie beïnvloeden.
suggestie
- Bij modellen met bediening via twee knoppen start de timer alleen wanneer beide handen tegelijkertijd worden ingedrukt, om de veiligheid tijdens het gebruik te garanderen.
- Voor standaardproducten stelt u de tijd in op 0,1-0,5 seconden; voor producten die handmatig geplaatst en gepositioneerd moeten worden, verlengt u de tijd tot 0,5-1,0 seconde.
III. Lastijd
effect
De duur van de ultrasone trillingen bepaalt de hoeveelheid plastic die smelt. De lastijd is de parameter waar beginners zich het meest op richten, maar het is ook de parameter die het vaakst verkeerd wordt ingesteld.
Invloed
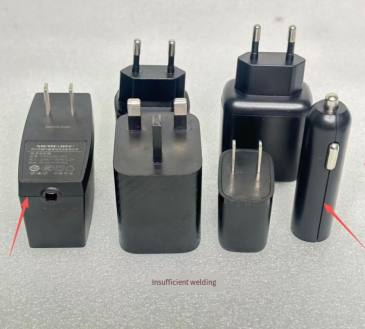
- Een te korte tijd : Onvoldoende smeltproces van het plastic, onvolledige lasnaden en slechte soldeerverbindingen.
- Te lang Een te hoge energietoevoer leidt tot oversmelting van het plastic, met als gevolg verbranding, overmatige braamvorming en vervorming van het product.
suggestie
- De lastijd voor kleine en dunne onderdelen is over het algemeen 1-0,4s ; voor middelgrote en grote onderdelen, het is 0,4-1,2s en kan nauwkeurig worden afgesteld op basis van het daadwerkelijke lasresultaat.
- Begin met korte periodes en verleng deze geleidelijk; stel niet meteen lange periodes in. Als u merkt dat er verbranding optreedt of dat er te veel bramen ontstaan, draai de afstelling dan onmiddellijk terug.
- Voor de eerste proeflas van een nieuw model of nieuwe materialen wordt aanbevolen te beginnen met 0,2 seconden en elke keer 0,1 seconde te testen, waarbij het uiterlijk en de sterkte worden vastgelegd.
IV. Houddruk (uithardingstijd)
effect
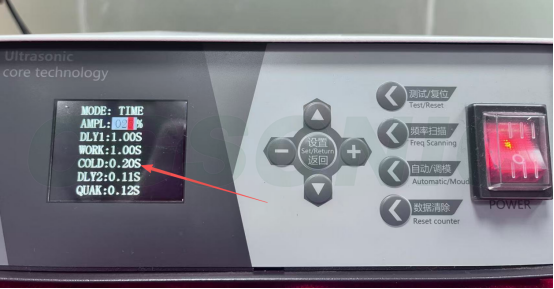
Nadat de ultrasone behandeling is gestopt, moet u het product blijven aandrukken zodat het gesmolten plastic kan afkoelen en stollen. Een te korte aandruktijd is een veelvoorkomende oorzaak van scheurtjes in de lasnaad en terugvering.
Invloed
- Te korte bewaartijd Als de mal wordt geopend voordat het plastic is afgekoeld, is de lasnaad gevoelig voor terugvering, scheuren en verkeerde uitlijning.
- Overmatige drukvasthoudtijd Dit vertraagt de productiecyclus en vermindert de productie-efficiëntie.
suggestie
- Voor standaardproducten geldt de drukvasthoudende functie. De tijdsduur is 0,2-0,8 seconden. Voor producten met hoge afdichtingseisen moet de drukbehoudtijd dienovereenkomstig worden verlengd (zoals bij waterdichte behuizingen).
- Hoe hoger het smeltpunt van het materiaal en hoe dikker de las, hoe langer de drukhoudtijd moet zijn.
V. Amplitude
effect
De amplitude van de trilling van de laskop bepaalt de hoeveelheid energie die per tijdseenheid aan het product wordt geleverd. Amplitude vormt samen met de lastijd en de druk de "drie elementen van energie".
Invloed
- Lage amplitude : onvoldoende energie, zwakke lasverbinding en slechte soldeerverbinding.
- Overmatige amplitude De impact is te groot, waardoor materialen gemakkelijk kunnen verbranden en dunwandige onderdelen van het product kunnen barsten.
suggestie
- Harde kunststoffen (PC, ABS) vereisen een hogere amplitude ( 60%-80% ); zachte PP-, PE- en non-woven stoffen gebruiken een lagere amplitude ( 30%-50% ).
- Gebruik eerst de middelste stand van het apparaat (meestal 50%) en pas deze indien nodig geleidelijk naar boven of naar beneden aan. Zet het apparaat niet meteen op de maximale stand.
- Een te hoge amplitude kan ook de slijtage en warmteontwikkeling van de laskop versnellen. Daarom moet de temperatuur van de laskop tijdens langdurig gebruik in de gaten worden gehouden.
VI. Selectie van de lasmodus (tijd/energie/diepte)
effect
De precisie-ultrasone lasmachine biedt drie bedrijfsmodi, die zich onderscheiden door hun "outputcriteria":
- Tijdmodus : Zendt ultrageluid uit met vaste tussenpozen (geregeld in seconden).
- Energiemodus : Levert totale energie om spanningsschommelingen te compenseren (geregeld in "Joules").
- Dieptemodus : Geregeld door de diepte waarop de laskop drukt (in millimeters).
Toepasselijke scenario's
- Tijdmodus Stabiele productafmetingen en goede materiaalkwaliteit, de meest gebruikte modus en de eerste keuze voor beginners om te debuggen.
- Energiemodus Aanbevolen voor massaproductie waar een stabiele kwaliteit vereist is en voor werkplaatsen met een fluctuerende stroomvoorziening.
- Diepe modus : Scenario's met strenge eisen aan de totale hoogte van het product en de hoeveelheid overtollig materiaal in het uiterlijk (zoals precisie-elektronica en medische apparaten).
suggestie
Beginners kunnen het beste beginnen met de tijdmodus om fouten op te sporen en vervolgens overschakelen naar de energie- of dieptemodus zodra ze hiermee vertrouwd zijn. Standaardmodellen ondersteunen alleen de tijdmodus; neem voor geavanceerde modellen contact op met de leverancier.
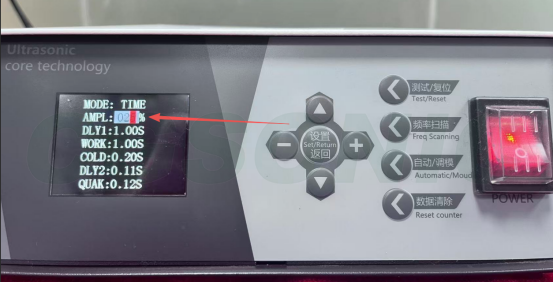
VII. Daalsnelheid
effect
De neerwaartse bewegingssnelheid van dehoorn. De daalsnelheid heeft direct invloed op de impactkracht op het moment dat de laskop contact maakt met het product.
Invloed
- De daalsnelheid is te hoog. De laskop raakt het product, waardoor het product verschuift, barst of scheef komt te staan.
- De afname verloopt te traag. Dit verlengt de gehele productiecyclus en vermindert de capaciteit.
suggestie
- Voor precisieonderdelen of kwetsbare onderdelen moet de daalsnelheid worden verlaagd; voor gewone constructieonderdelen kan de snelheid naar behoefte worden verhoogd.
Het is aan te raden om te beginnen met een proeflas op 50% snelheid en deze vervolgens aan te passen op basis van feedback over het uiterlijk en de sterkte van het product.
8. Buffer voor machine-afdaling
effect
De buffervertraging van de cilinder, wanneer de laskop naar beneden beweegt en het product nadert, wordt geregeld door de bufferregelkleppen aan beide uiteinden van de cilinder. Dit vermindert de impact wanneer de laskop het product raakt.
Invloed
- Onvoldoende demping De hoge snelheid waarmee de laskop op het product inwerkt, veroorzaakt productverplaatsing, scheuren of verkeerde positionering, en er ontstaan gemakkelijk deuken in de zichtbare onderdelen.
- Overmatige buffer De daalsnelheid is te laag, waardoor de productiecyclus langer wordt en de capaciteit afneemt.
suggestie
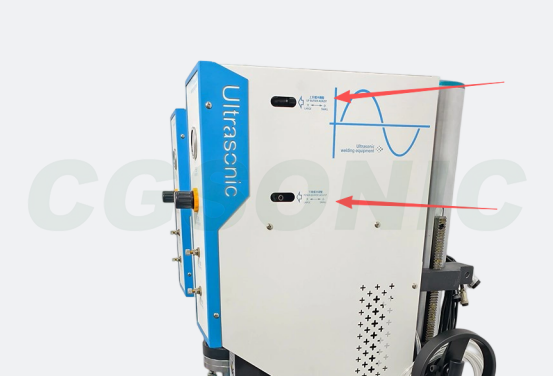
- De bufferregeling wordt doorgaans uitgevoerd met de bufferregelkleppen aan beide uiteinden van de cilinder; met de klok mee draaien verhoogt de bufferwerking, tegen de klok in draaien verlaagt deze.
- Vergroot de buffergrootte voor buitenonderdelen, precisieonderdelen en kwetsbare onderdelen; verklein de buffergrootte op passende wijze voor gewone constructieonderdelen om de cyclustijd te verbeteren.
- Buffering en daalsnelheid zijn twee parameters die samenwerken; het aanpassen van slechts één van beide heeft slechts een beperkt effect.
9. Activerende druk
effect
De ultrasone golven worden pas uitgezonden nadat de laskop de ingestelde druk op het product heeft bereikt. De activeringsdruk is vergelijkbaar met een "montagebevestigingsschakelaar".
Invloed
- Triggerdruk te hoog Ultrasone stimulatie wordt gestart voordat de druk volledig is opgebouwd, wat trillingsslip en een slechte soldeerverbinding veroorzaakt.
- De trekkerdruk is te laag. Het begint te trillen voordat de verbinding volledig tot stand is gekomen, wat resulteert in een instabiele las.
suggestie
- De activeringsdruk moet iets lager zijn dan de werkelijke lasdruk om ervoor te zorgen dat het product volledig is verlijmd voordat met de ultrasone behandeling wordt begonnen.
- Alleen topmodellen (zoals de HS-serie en de P3-serie) ondersteunen de drukactiveringsfunctie; gewone modellen hebben deze optie niet.
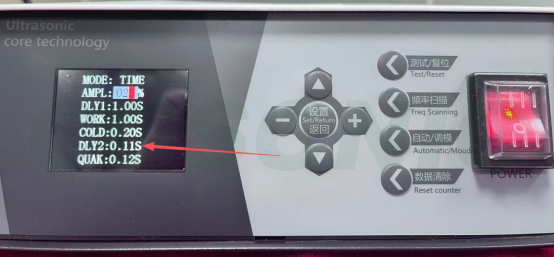
10. Vertragingstijd twee (voorlaadvertraging)
effect
De vertragingstijd tussen het moment dat de laskop het product raakt en het begin van de ultrasone geluidsgolf zorgt ervoor dat het product volledig kan hechten en stabiliseren onder druk voordat de trillingen beginnen; dit wordt ook wel voordrukvertraging genoemd.
Invloed
- Een te korte vertraging Het product begint te trillen voordat het volledig is verlijmd, wat leidt tot verschuiving, slechte lasverbindingen en instabiele lassen.
- Overmatige vertraging De productiecyclus wordt langer en de continue druk kan leiden tot vervorming of beschadiging van het product.
suggestie
- Voor gewone producten, De tijd moet tussen de 0,05 en 0,2 seconden liggen. Voor grote artikelen of producten die voorpersen en verlijmen vereisen, dient de tijd dienovereenkomstig te worden verlengd. 2-0,5 seconden .
- Gebruik dit in combinatie met de trekkerdruk om ervoor te zorgen dat het product goed past voordat de ultrasone output wordt geactiveerd.
- Vertragingstijd 1 versus vertragingstijd 2 : Een daarvan is de wachttijd tussen het indrukken van de knop en het zakken (ter bescherming van de gebruiker), en de andere is de wachttijd tussen het contact met het product en het begin van de trilling (om een goede pasvorm te garanderen).
11. Tweede vibratietijd (reiniging van de laskop)
effect
Nadat het lassen is voltooid en de druk is gehandhaafd, worden er gedurende korte tijd opnieuw ultrasone golven uitgezonden om productresten of slakken die aan de laskop vastzitten te verwijderen. Dit voorkomt dat de laskop aan het materiaal blijft plakken en de volgende cyclus beïnvloedt. Sommige modellen noemen dit "ontvormingsvibratie" of "reinigingstijd van de laskop".
Invloed
- Een te korte tijd Slak of productresten blijven aan de laskop kleven, waardoor de positionering en de laskwaliteit van de volgende las worden beïnvloed.
- Overmatige tijd Dit leidt tot energieverspilling, kan de temperatuur van de laskop te hoog laten oplopen en versnelt de slijtage van de laskop.
suggestie
- Materialen waaraan gemakkelijk hecht (zoals PP en PE) vereisen een tweede schud- en neerzetproces; harde kunststoffen hechten over het algemeen niet gemakkelijk.
- De normale instelling is 05-0.2s ; verleng de tijd dienovereenkomstig voor materialen die gemakkelijk kleven; voor producten die niet kleven, stelt u deze in op 0 om deze functie uit te schakelen.
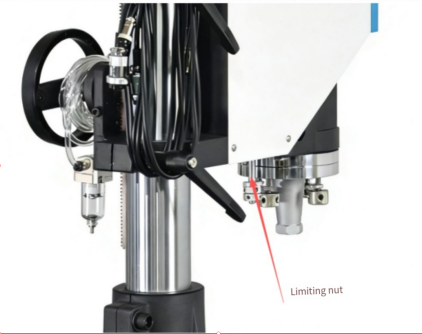
12. Fijnafstelling van de slag van de machine
effect
Door de verticale slag van de laskop nauwkeurig af te stellen, kan de contactpositie en de lasdiepte tussen het laagste punt van de laskop en het productoppervlak precies worden geregeld. Dit gebeurt meestal met behulp van stelschroeven of schaalverdelingen.
Invloed
- Overmatige beroerte De laskop wordt te diep aangedrukt, wat leidt tot overlassen, braamvorming en beschadiging en vervorming van het product.
- Onvoldoende slag De laskop maakt geen goed contact of de druk is onvoldoende, wat resulteert in een onvolledige lasverbinding en onvoldoende lassterkte.
suggestie
- Maak eerst een grove aanpassing van de algehele slag, en gebruik vervolgens fijne aanpassingen voor een precieze positionering.
- Elke aanpassing mag niet meer bedragen dan 1 mm Tijdens het afstellen moeten proeflassen worden uitgevoerd en de resultaten moeten worden bevestigd door een combinatie van inspectie op uiterlijk en sterkte.
- Na het wisselen van producten of laskoppen moet de slagfijnafstelling opnieuw worden gekalibreerd.
13. Kalibratie van de machine-nivellering
effect
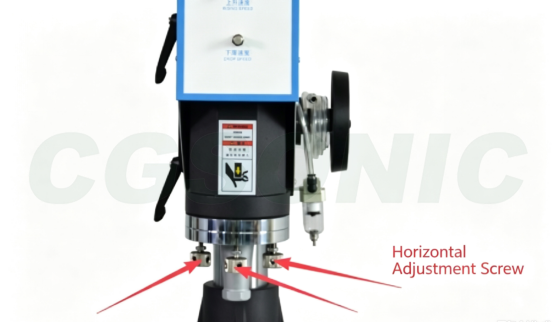
Door de parallelle uitlijning tussen het werkoppervlak van de laskop en het werkoppervlak van de onderste mal/mal te garanderen, wordt de lasdruk gelijkmatig verdeeld over de las, wat de basis vormt voor een consistente laskwaliteit.
Invloed
- Horizontale afwijking De ene kant van de las is te sterk gelast, terwijl de andere kant te zwak is gelast, wat resulteert in een ongelijke lassterkte en gemakkelijke vervorming van het product.
suggestie
- Horizontale uitlijning wordt doorgaans bereikt door de stelschroeven op de montagebeugel van de laskop aan te passen.
- Het waterpasniveau moet opnieuw gekalibreerd worden na het vervangen van de laskop, het verwisselen van de ondermal of het verplaatsen van de machine.
- De drukverdeling kan worden getest met behulp van drukgevoelig papier of Aluminiumfolie om de horizontale positie te bevestigen.
- Na elke wisseling van laskop of matrijs moet de nivellering worden uitgevoerd; tijdens de productie moet de nivellering regelmatig (wekelijks of maandelijks) worden gecontroleerd en moeten eventuele afwijkingen onmiddellijk worden gecorrigeerd.
XIV. Totale slag van de machine
effect
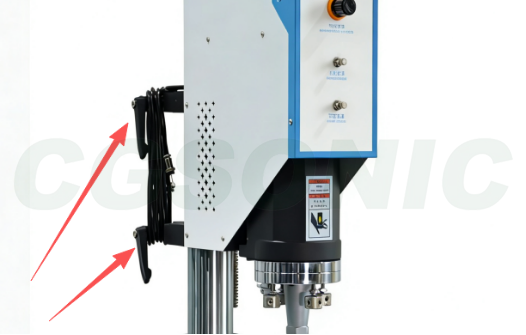
Hiermee wordt het totale bewegingsbereik van de machinebehuizing tijdens het omhoog of omlaag bewegen geregeld. Dit wordt gebruikt om de beginafstand en de maximale neerwaartse druk tussen de hoorn (laskop) en het product aan te passen, en om het bereik van de aanpasbare producthoogtes te bepalen.
Invloed
- Overmatige totale beroerte De laskop zakt te ver naar beneden, waardoor de cyclustijd toeneemt en mogelijk het effectieve slagbereik van de cilinder wordt overschreden.
- Onvoldoende totale slag De laskop kan het product niet bereiken, of de lasdiepte is onvoldoende, wat resulteert in een koude las.
suggestie
- Bij het wisselen tussen producten met verschillende hoogtes moet de totale verplaatsing opnieuw worden ingesteld.
- De laskop wordt aangepast aan de hoogte van het product, zodat het product gemakkelijk kan worden opgetild en neergezet wanneer het zich op het hoogste punt bevindt, en het lassen kan worden voltooid wanneer het zich op het laagste punt bevindt.
- Maak eerst een grove aanpassing van de totale bewegingsafstand en voer vervolgens fijne aanpassingen uit aan de bewegingsafstand voor een precieze positionering.
Snel naslagtabel met 14 parameters
| Serienummer | parameter | Redelijk bereik | De impact van aanpassing | Het effect van vermindering |
| 1 | Lasdruk | Gemiddeld (afhankelijk van het model) | Overmatig lassen, drukschade en vervorming | Slechte soldeerverbindingen, onvoldoende sterkte. |
| 2 | Vertragingstijd 1 | 0,1-0,5s | Afname van de productiecapaciteit | Door naar beneden te drukken, verschuift het product. |
| 3 | Lastijd | 0,1-1,2s | Verbrand, braam, misvormd | Slechte soldeerverbindingen, onvoldoende sterkte. |
| 4 | Houdtijd | 0,2-0,8s | langzamer rijden | Lasbreuken en terugvering |
| 5 | amplitude | 30%-80% | Verbrand materiaal, waardoor dunne wanden barsten | Slechte soldeerverbindingen, zwakke fusie |
| 6 | Lasmodus | Tijd/Energie/Diepte | Kies op basis van het scenario. | |
| 7 | daalsnelheid | 30%-70% | Productverplaatsing, scheuren | langzamer rijden |
| 8 | Dalende buffer | Klepstand 1-3 slagen | langzamer rijden | Impact, indruk |
| 9 | Activerende druk | Iets lager dan de lasdruk. | Verschuiving, koude soldeerverbinding | Vroegtijdige oscillatie en instabiliteit |
| 10 | Vertragingstijd 2 | 0,05-0,5s | Langzamer tempo, beknellingsletsels | Verschuiving, koude soldeerverbinding |
| 11 | Secundaire schudding | 0,05-0,2s | Temperatuurstijging en slijtage van de laskop | Hechting, positioneringsoffset |
| 12 | Kleine aanpassingen aan het reisschema. | stapgrootte van 0,1 mm | Overmatig solderen, drukschade | Onvoldoende contact, slechte soldeerverbindingen |
| 13 | Horizontale kalibratie | Drukgevoelige papiertest | Het uniform moet verplicht zijn. | |
| 14 | Volledig reisschema | Afhankelijk van de hoogte van het product | Langzamer tempo, overschrijding van de afstand | Niet in staat om te lassen, slechte las |
Beslissingsboom voor parameteroptimalisatie
Bij het aantreffen van lasafwijkingen kan de volgende controlevolgorde 90% van de problemen oplossen:
① Drogen van de grondstoffen (ABS/PC 80-100 °C, 2-4 uur) → ② Passen en positioneren van het product → ③ Conditie van de laskop/ondermal (slijtage, resonantie, vlakheid) → ④ Drie hoofdparameters: druk, tijd en amplitude → ⑤ Secundaire parameters zoals drukbehoud, buffering en slag
Sluit allereerst drie hoofdcategorieën van problemen uit: materialen, positionering en mallen , voordat je de parameters aanpast. Het omkeren van deze volgorde zal onnodig tijd verspillen.
Algemene stappen voor het oplossen van problemen
- Controleer eerst of de laskop en de onderste matrijsbevestiging correct zijn gemonteerd en of de productpositionering niet verkeerd is.
- Stel de druk en amplitude in eerste instantie in op gemiddelde waarden en verhoog de lastijd geleidelijk.
- Controleer eerst het uiterlijk: op brandplekken, bramen of deuken; voer vervolgens een breukproef uit om de sterkte van de las te controleren.
- Onvoldoende sterkte: Geef prioriteit aan het iets verhogen van de tijd of amplitude en vermijd het te veel aanpassen van de parameters tegelijk.
- Als het lasmateriaal is doorgebrand: verlaag dan de tijd, amplitude of druk.
- Zodra de parameters correct zijn ingesteld, kunt u de formule opslaan voor toekomstig gebruik bij het overstappen naar een ander product.
Veelvoorkomende fouten bij het debuggen
- Ze stelden de tijd en amplitude onmiddellijk in op het maximum, waardoor het product direct beschadigd raakte.
- Door alleen het uiterlijk van de las te controleren zonder een breukproef uit te voeren, worden veel slecht gelaste plekken ontdekt.
- Alleen de tijd wordt aangepast, terwijl de coördinatie van druk, amplitude en drukbehoud wordt genegeerd.
- De gebruikte grondstoffen werden gewijzigd, maar de oude parameters werden toegepast, wat resulteerde in productiefouten.
- Zonder de formule op te slaan, moet je elke keer dat je producten wijzigt helemaal opnieuw beginnen, wat inefficiënt is en tot fouten kan leiden.
Veelgestelde vragen (FAQ)
V: Met welke parameter moet ik beginnen bij het afstellen van de parameters voor ultrasoon lassen?
A: We raden aan om het principe "eerst positioneren, dan parameters" te volgen. Controleer eerst of de laskop en de ondermal goed gemonteerd zijn en of het product correct gepositioneerd is. Stel vervolgens de druk en amplitude in op een gemiddeld niveau en verhoog geleidelijk de lastijd. Controleer eerst het uiterlijk (geen brandplekken, bramen of druksporen) en voer daarna een breekproef uit om de sterkte te controleren. Het direct instellen van de tijd en amplitude op maximaal is een veelgemaakte fout bij beginners en kan het product direct beschadigen.
V: Wat is de juiste instelling voor de lastijd?
A: Er is geen absolute waarde; het hangt af van de wanddikte, het materiaal en het lasoppervlak van het product. Voor kleine, dunne onderdelen is het over het algemeen 0,1-0,4 seconden; voor middelgrote tot grote onderdelen 0,4-1,2 seconden. Het principe van afstellen is om te beginnen met een korte tijd en deze geleidelijk te verhogen. Als er verbranding of overmatige bramen ontstaan, moet de tijd onmiddellijk worden teruggebracht. De meest voorkomende fout die beginners maken, is de tijd in één keer op meer dan 1,5 seconden instellen, waardoor het materiaal doorbrandt.
V: Hoe pas ik het amplitudepercentage aan?
A: Harde kunststoffen (PC, ABS) vereisen een hogere amplitude (60%-80%), terwijl zachte kunststoffen (PP, PE, non-woven stoffen) een lagere amplitude (30%-50%) moeten gebruiken. Het is aan te raden te beginnen met de middelste instelling van de apparatuur (meestal 50%) en deze vervolgens naar boven of naar beneden bij te stellen als er problemen optreden. Begin niet direct met de maximale amplitude. Een te hoge amplitude kan leiden tot scheuren in dunwandige onderdelen en de slijtage van de laskop versnellen.
V: Hoe kies ik tussen de tijdmodus, de energiemodus en de dieptemodus?
A: De tijdmodus zendt ultrageluid uit gedurende een vaste tijdsduur. Deze modus is geschikt voor producten met stabiele afmetingen en een goede materiaalkwaliteit; het is de meest gebruikte modus. De energiemodus zendt de totale energie uit, wat spanningsschommelingen in de voeding kan compenseren en geschikt is voor massaproductie met stabiele kwaliteitseisen. De dieptemodus regelt de diepte van de laskop. Deze modus is geschikt voor situaties met strenge eisen aan de totale hoogte van het product en materiaaloverloop. Beginners kunnen het beste beginnen met de tijdmodus om te debuggen. Voor stabiele massaproductie is het raadzaam om de energie- of dieptemodus te gebruiken.
V: Wat zijn de verschillen tussen triggerdruk, vertragingstijd één en vertragingstijd twee?
A: Deze drie parameters bepalen de opstartvolgorde van het lassen. De eerste vertragingstijd is de wachttijd vanaf het indrukken van de knop tot het moment dat de laskop naar beneden komt (0,1-0,5 s), waardoor de operator kan controleren of het product stabiel is. De tweede vertragingstijd De vertraging van de voordruk (0,05-0,5 s) tussen het moment dat de laskop tegen het product drukt en het begin van de ultrasone output, zorgt ervoor dat het product volledig kan hechten. De triggerdruk De ultrasone opstart vindt pas plaats nadat de laskop de ingestelde druk heeft bereikt (alleen beschikbaar op topmodellen), waardoor hechting wordt gegarandeerd voordat de trillingen beginnen. Door deze drie parameters samen te gebruiken, kunnen afwijkingen zoals druk op de hand, wegglijden en onvolledige lassen worden voorkomen.
V: Wat is het doel van de secundaire vibratietijd (reinigingstijd van de laskop)?
A: Na het lassen worden kortstondig opnieuw ultrasone golven uitgezonden om eventuele productresten of gesmolten materiaal dat aan de laskop kleeft te verwijderen. Dit voorkomt dat materiaalaanhechting de positionering in de volgende cyclus beïnvloedt. Deze instelling is verplicht voor gemakkelijk hechtende PP- en PE-materialen; voor harde kunststoffen (ABS, PC), die over het algemeen niet gemakkelijk hechten, is een instelling van 0 acceptabel. Een instelling van 0,05-0,2 seconden wordt doorgaans gebruikt; te lange instellingen versnellen de slijtage van de laskop en de temperatuurstijging.
V: Moet ik het recept opslaan nadat ik de parameters heb aangepast?
- A: Het is essentieel om de instellingen op te slaan. Na het aanpassen van de parameters voor elk product, is het raadzaam deze in de apparatuur op te slaan als een benoemde formule (bijvoorbeeld "ABS-shell-A1-formule"). Dit maakt direct gebruik mogelijk bij het wisselen van producten, waardoor heraanpassing telkens niet nodig is. Wanneer de batch spuitgietmaterialen verandert, moeten de parameters opnieuw worden gecontroleerd; de oude formule kan niet direct worden toegepast.