














11 veelvoorkomende defecten bij ultrasoon lassen van kunststof en hoe u ze kunt oplossen (met een snel stappenplan voor probleemoplossing)
Laatst bijgewerkt: 20 augustus 2026 | Auteur: [Li Yong] (Ingenieur ultrasoon lasproces) | Leestijd: ca. 12 minuten
| Over dit artikel Samengesteld door Li Yong, procesingenieur ultrasoon lassen bij Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Met 22 jaar ervaring in de inbedrijfstelling van productielijnen en opbrengstverbetering heeft hij meer dan 10.000 lasprojecten afgerond, waarbij meer dan 100.000 producten zijn gelast. De inhoud van dit artikel is gebaseerd op praktijkvoorbeelden uit de productie en parametervalidatie. |
Inhoudsopgave
- Koudlassen (vals lassen)
- Overmatig lassen (brandplekken, verkooling)
- Overmatige flits en overloop
- Productvervorming en kromtrekking
- Scheuren en splijtingen
- Lasnaaduitlijning en -afwijking
- Inkepingen en deuken (oppervlaktedruksporen)
- Bellen en porositeit
- Slechte afdichting (water- en luchtlekkage)
- Inconsistente laskwaliteit
- Rammelend geluid na het lassen
- Stapsgewijze handleiding voor probleemoplossing
- Veelgestelde vragen (FAQ)
Ultrasoon lassen van kunststoffen is dankzij de snelheid, hoge consistentie en het ontbreken van verbruiksmaterialen uitgegroeid tot het gangbare assemblageproces voor auto-interieurs, elektronica-behuizingen, medische apparaten, onderdelen voor huishoudelijke apparaten en vele andere sectoren. In de praktijk, echter, vormen lasfouten – beïnvloed door materiaalkwaliteit, parameterinstellingen, gereedschapslijtage, precisie van de opspaninrichting en andere factoren – een probleem waar vrijwel elke productielijn tegenaan loopt.
Dit artikel behandelt systematisch de 11 meest voorkomende defecten bij ultrasoon lassen in de praktijk. Elk defect wordt onderverdeeld in drie niveaus: "Symptoom → Oorzaak → Oplossing". Aan het einde vindt u een beknopt stappenplan voor probleemoplossing, waarmee u snel de oorzaak kunt achterhalen wanneer er iets misgaat in het productieproces en de tijd die nodig is voor het oplossen van problemen kunt verkorten.
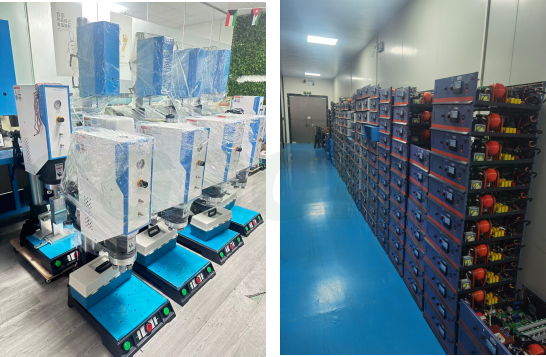
Ultrasone kunststoflasapparatuur Productielijnfoto's
1. Koudlassen (vals lassen)
Symptoom
De lasnaad lijkt volledig gevormd, maar breekt bij een lichte draaiing met de hand en de sterkte ervan blijft ver onder de ontwerpeisen; bij afpelproeven scheiden de boven- en onderbehuizing zich eenvoudigweg. Dwarsdoorsnedeonderzoek toont aan dat er binnenin geen echte fusie heeft plaatsgevonden — de energieverdelers zijn slechts "afgeplat" in plaats van een gesmolten geheel te vormen.
Oorzaken
- Onvoldoende lasdruk, te korte lastijd of te lage amplitude — energie-input onder de smeltdrempel
- Versleten hoorn of armatuur, waardoor de efficiëntie van de energieoverdracht afneemt.
- Het product is verkeerd uitgelijnd in het armatuur, waardoor de energierichters niet overeenkomen met het drukpunt van de hoorn.
- Overmatig vocht in de kunststofhars; verdampend water voert warmte af en blokkeert de fusie.
- De energieregelaars zijn te klein in het productontwerp — er is niet genoeg smeltbaar materiaal.
Oplossingen
- Verhoog de lasdruk, verleng de lastijd of verhoog de amplitude naar behoefte (pas slechts één parameter tegelijk aan en noteer het verschil).
- Controleer de werkende vlakken van de hoorn en het bevestigingsstuk; repareer of vervang versleten onderdelen onmiddellijk.
- Optimaliseer de mal om een nauwkeurige, verschuivingsvrije productpositionering te garanderen.
- Droog de kunststofhars vooraf om vocht te verwijderen (voor ABS/PC: bakken op 80-100 °C gedurende 2-4 uur).
- De productstructuur aanpassen om de energiegeleiders te vergroten (de typische hoogte van een geleider is 0,5–0,8 mm, afhankelijk van de wanddikte van het materiaal).
2. Overmatig lassen (brandplekken, verkooling)
Symptoom
De lasnaad wordt wit, geel of zelfs zwartgeblakerd; er ontstaat veel lasafval en het onderdeel vervormt; in ernstige gevallen brandt het plaatselijk door. Dit komt het vaakst voor bij kleine onderdelen, dunwandige onderdelen of producten met extra grote energiegeleiders.
Oorzaken
- Overmatige lastijd, amplitude of druk — energie-input per oppervlakte-eenheid boven de limiet
- De ultrasone inschakeltijd is te lang; er blijft warmte ophopen die nergens heen kan.
- De wanddikte van het product is aan de dunne kant — het voldoet niet aan de standaardparameters.
Oplossingen
- Verkort de lastijd, verlaag de amplitude en verlaag de lasdruk.
- Verkort de verblijf-/vasthoudtijd van de ultrasone trillingen.
- Verminder de totale energie-input voor dunwandige producten; werk indien nodig samen met de constructeur om de wanddikte te optimaliseren.
- Pas de contactpositie van de hoorn aan om te voorkomen dat de energie zich concentreert op lokale zwakke punten.
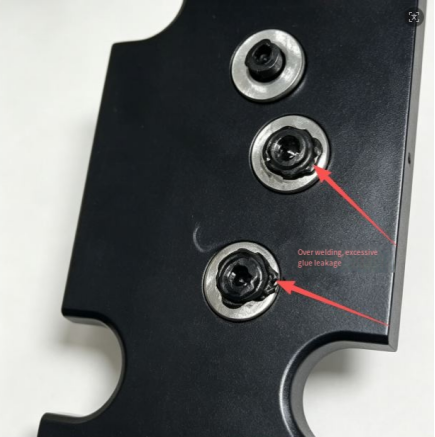
3. Overmatige flits en overloop
Symptoom
Er wordt aan beide zijden van de lasnaad een ring van overtollig plastic braammateriaal uitgeperst. Dit ontsiert het uiterlijk en moet achteraf handmatig worden verwijderd, wat extra kosten met zich meebrengt.
Oorzaken
- De lasdruk is te hoog, of de indringdiepte (neerwaartse slag) is te diep ingesteld.
- Het materiaal vloeit gemakkelijk, waardoor gesmolten plastic er makkelijk uitgeperst kan worden.
- De speling tussen de boven- en onderbehuizing is te groot, waardoor het smeltmateriaal een "ontsnappingsroute" heeft.
- Het contactvlak van de hoorn is niet vlak, waardoor er plaatselijke overdruk ontstaat.
Oplossingen
- Verlaag de lasdruk en verklein de instelling voor de inzakdiepte.
- Optimaliseer het spuitgietproces van het product om de speling in de behuizing te verkleinen.
- Onderhoud en slijp de hoorn opnieuw om het contactvlak vlak te houden.
- Bij vrijstromende kunststoffen (zoals PP) moet de amplitude worden verlaagd om de hoeveelheid gesmolten plastic die eruit wordt geperst te verminderen.
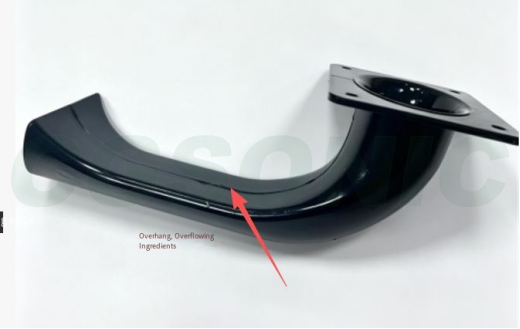
4. Productvervorming en kromtrekking
Symptoom
Na het lassen buigt of bolt de behuizing uit en vervormen de klikverbindingen, waardoor de verdere assemblage niet meer goed uitgelijnd is – soms zelfs zo erg dat de klikverbindingen helemaal niet meer passen.
Oorzaken
- Hoge klemdruk met lokaal geconcentreerde hittebelasting
- Onvoldoende ondersteuning van de opspaninrichting; onondersteunde delen van het onderdeel bezwijken onder druk.
- Ongelijke wanddikte in het onderdeel zelf, wat leidt tot inconsistente krimp door afkoeling.
- De druk wordt verlaagd voordat de afkoeltijd (vasthoudtijd) voldoende is, terwijl het plastic nog niet is uitgehard.
Oplossingen
- Verlaag de lasklemdruk
- Optimaliseer de bevestiging/houder om het product volledig aan de achterkant te ondersteunen en onondersteunde gebieden te elimineren.
- Verbeter de uniformiteit van de wanddikte in het productontwerp zoveel mogelijk.
- Verleng de vasthoud-/afkoeltijd; laat de druk los en open het gereedschap pas nadat het plastic is afgekoeld en uitgehard.
5. Scheuren en splijting
Symptoom
Scheuren ontstaan in de buurt van de lasnaad, in dunwandige secties of in hoeken. Ze komen vaker voor in brosse materialen (ABS, PC) — vooral in PC.
Oorzaken
- Overmatige ultrasone energie; de impact van de hoogfrequente trillingen "schudt" het materiaal letterlijk uit elkaar.
- De hoorn drukt direct op een dunwandig gedeelte, waardoor de spanning geconcentreerd wordt.
- Hoge interne spanning in het gegoten onderdeel; de hitte van het lassen zorgt voor spanningsontlasting.
- Spanningsconcentratie bij scherpe hoeken van het onderdeel
Oplossingen
- Verminder de amplitude en de totale lasenergie om de impact te minimaliseren.
- Verander de contactpositie van de hoorn om dunwandige gebieden te vermijden.
- Verhit de gegoten onderdelen vooraf om interne spanningen te verlichten.
- Rond de scherpe hoeken in de productstructuur af om spanningsconcentratiepunten te elimineren.
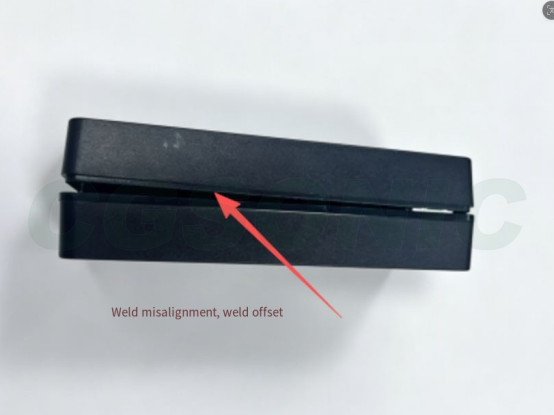
6. Lasfout en -mismatch
Symptoom
De verbinding tussen de boven- en onderbehuizing vertoont een grote hoogteverschil en oneffenheden – een cosmetisch defect dat in ernstige gevallen ook de afdichting kan belemmeren.
Oorzaken
- Slechte nauwkeurigheid van de positioneringsarmatuur
- Grote speling in de spuitgietmal van het product.
- De claxon is niet verticaal gemonteerd en heeft een zijdelingse verschuiving.
- Het onderdeel wordt tijdens het klemmen blootgesteld aan een zijdelingse kracht.
Oplossingen
- Kalibreer en reviseer de positioneringsarmatuur om de positioneringsnauwkeurigheid te verbeteren.
- Verbeter de spuitgietmatrijs om de speling in de behuizing te verkleinen.
- Corrigeer de installatie van de claxon om verticale positionering te garanderen en zijdelingse verschuiving te elimineren.
- Stel de opspaninrichting zo af dat het werkstuk tijdens het lassen nooit zijdelings wordt belast.
7. Inkepingen en deuken (oppervlaktedruksporen)
Symptoom
De hoorn drukt krassen of deuken in het buitenoppervlak van het onderdeel, waardoor het uiterlijk wordt aangetast. Bij cosmetische onderdelen (afstandsbedieningen, luidsprekerpanelen, enz.) is dit meestal een fataal defect.
Oorzaken
- Overmatige lasdruk
- Amplitude die wordt doorgegeven aan het cosmetische oppervlak
- Ongepaste hardheid of oppervlaktestructuur van het hoorn.
- Er is geen ondersteuning achter het onderdeel, waardoor het onder druk doorzakt.
Oplossingen
- Verlaag de lasdruk
- Breng een beschermende bufferlaag aan tussen de hoorn en het cosmetische oppervlak; optimaliseer de oppervlaktestructuur van de hoorn.
- Voeg volledige achtersteun toe aan de mal om te voorkomen dat het onderdeel onder druk doorzakt.
- Verminder de amplitude om te voorkomen dat trillingen het cosmetische oppervlak bereiken.
8. Bellen en porositeit
Symptoom
In de lasnaad ontstaan luchtbellen – die in transparante delen met het blote oog zichtbaar zijn – waardoor de sterkte afneemt en de afdichting in gevaar komt.
Oorzaken
- Het plastic heeft een hoog vochtgehalte; dit verdampt tijdens het lassen en blijft in de lasnaad achter.
- Gas in het gesmolten materiaal kan niet ontsnappen.
- Te snel lassen; het gesmolten plastic stolt te vroeg en sluit lucht in.
Oplossingen
- Droog de kunsthars volledig om al het vocht te verwijderen.
- Verlaag de lassnelheid indien nodig om de gassen de tijd te geven te ontsnappen.
- Stel de drukparameters zo in dat het smeltmateriaal volledig wordt samengeperst en het interne gas uit de naad wordt geperst.
9. Slechte afdichting (water- en luchtlekkage)
Symptoom
De treksterkte is acceptabel, maar het onderdeel slaagt niet voor de luchtdichtheids- of waterdichtheidstest. Vaak gebruikt in waterdichte behuizingen, autosensoren, vloeistofgekoelde onderdelen en andere producten waarbij afdichting cruciaal is.
Oorzaken
- Koudlassen: de fusie is op sommige plaatsen discontinu, waardoor er openingen in de lasnaad ontstaan.
- Olie of stof op de contactoppervlakken die het smeltgrensvlak verontreinigen
- Beschadigde of slecht ontworpen energiegeleiders — onvoldoende smelt om het afdichtingspad te vullen.
- Variabele lasparameters; de fusie varieert van onderdeel tot onderdeel.
Oplossingen
- Los eerst problemen met koudlassen op (zie paragraaf 1) en stel de lasparameters nauwkeurig af, zodat de naad overal continu dichtsmelt.
- Reinig de contactoppervlakken van de onderdelen vóór het lassen om olie en stof te verwijderen.
- Controleer de energieregelaars; pas de productstructuur aan als deze beschadigd zijn.
- Stabiliseer de luchtdruk en spanning van de apparatuur om parameterfluctuaties te verminderen en voer steekproeven op lekkage uit op de leiding.
10. Inconsistente laskwaliteit
Symptoom
Binnen dezelfde batch lassen sommige onderdelen perfect, terwijl andere koudgelast zijn; het percentage defecten schommelt sterk en parameters die vandaag zijn ingesteld, zijn morgen alweer verkeerd.
Oorzaken
- Schommelende stroomspanning in de werkplaats
- Instabiele persluchtdruk
- Slijtage van de hoorn en verschuiving van de resonantiefrequentie
- Variatie tussen batches in de gegoten onderdelen (vochtgehalte, afmetingen, interne spanning)
- Inconsistente speling bij het positioneren van armaturen
Oplossingen
- Voorzie de apparatuur van een spanningsstabilisator en stabiliseer de luchtdruk.
- Controleer regelmatig de resonantie van de hoorns; repareer of vervang versleten hoorns onmiddellijk.
- Beheer de binnenkomende gegoten onderdelen en standaardiseer het spuitgietproces om variatie tussen batches te verminderen.
- Revisieer de opspaninrichtingen zodat elk onderdeel met dezelfde positioneringsspeling wordt vastgehouden.
11. Rammelend geluid na het lassen
Symptoom
Bij het schudden van het afgewerkte onderdeel komt er een fijn rammelend geluid uit de binnenkant. Dit komt vaak voor bij producten met een gesloten holte (afstandsbedieningen, sensorbehuizingen).
Oorzaken
- Kunststofresten van overmatig lassen die in de holte zijn achtergebleven
- Het afbreken van de braam en het terechtkomen in het product.
Oplossingen
- Optimaliseer de parameters om overlassen te voorkomen en snijresten direct bij de bron te verwijderen.
- Verbeter het ontwerp van de lasnaad, zodat er geen lasresten in de holte kunnen afbreken.
- Voeg na het lassen een stap toe met persluchtreiniging om stof en vuil uit de holte te verwijderen.
- Beheers flits en overloop; voeg indien nodig een bijsnijdstap toe.
Stapsgewijze handleiding voor probleemoplossing
Als er zich een afwijking in het lasproces voordoet, begin dan niet blindelings parameters aan te passen. Los het probleem op in de onderstaande volgorde — dit dekt 90% van de problemen:
① Materiaal drogen → ② Speling productpassing → ③ Toestand hoorn/armatuur → ④ De drie belangrijkste parameters: druk, tijd, amplitude
Controleer eerst de materiaalconditie (vochtigheid, batch), controleer vervolgens de passingstoleranties van het onderdeel zelf, inspecteer daarna de hoorn en de mal op slijtage of afwijking — en begin pas daarna met het aanpassen van de parameters. Doe je het in omgekeerde volgorde, dan verspil je meestal tijd in de verkeerde richting.
Veelgestelde vragen (FAQ)
V: Hoe verhelp ik koudlassen (valse lassen) bij ultrasoon lassen?
A: Controleer eerst of de drie belangrijkste parameters – druk, lastijd en amplitude – te laag zijn ingesteld; controleer vervolgens of de hoorn/mal versleten is of het onderdeel verkeerd is uitgelijnd. Te vochtig plastic veroorzaakt ook koudlassen, dus droog het materiaal vóór het lassen. Als de energiegeleiders te klein zijn, moet de productstructuur worden aangepast om ze te vergroten.
V: Waarom worden ultrasoon gelaste verbindingen wit of verbranden ze?
A: Dat is een klassiek voorbeeld van overlassen. De oorzaken zijn een te lange lastijd, te hoge amplitude of te hoge druk, of een te lange ultrasone verblijftijd waardoor warmte zich ophoopt. De oplossing is om de lastijd te verkorten, de amplitude te verlagen, de druk te verlagen en de verblijftijd te verkorten. Bij dunwandige producten is extra voorzichtigheid geboden met betrekking tot de energie-input.
V: Wat moet ik doen als het onderdeel vervormt of kromtrekt na het ultrasoon lassen?
A: Verlaag de klemkracht tijdens het lassen en optimaliseer de opspaninrichting om het onderdeel volledig aan de achterzijde te ondersteunen; verleng de houd-/koeltijd en laat de druk pas los nadat het plastic is afgekoeld en uitgehard. Een ongelijke wanddikte in het onderdeel zelf verergert ook de vervorming en moet in de ontwerpfase worden verbeterd.
V: Wat is het verschil tussen ABS en PC bij ultrasoon lassen?
A: ABS is een amorf materiaal met uitstekende ultrasone lasbaarheid dat gemakkelijk smelt. PC is ook amorf, maar heeft een hoger smeltpunt en een grotere stijfheid, waardoor een hogere amplitude en energie nodig zijn; het is ook gevoelig voor interne spanningen — gloeien vóór het lassen wordt aanbevolen, anders ontstaan er gemakkelijk scheuren.
V: Hoe los ik problemen op met onregelmatig en instabiel ultrasoon lassen?
A: Los de problemen in deze volgorde op: 1) schommelingen in de voedingsspanning — installeer een spanningsstabilisator; 2) controleer of de luchtdruk stabiel is; 3) slijtage van de hoorn en resonantieafwijking — controleer dit regelmatig; 4) variatie in batches van gegoten onderdelen — standaardiseer het proces; 5) controleer of de positioneringsafstand van de mal consistent is.